FR
Un moyeu de rotor en fonte ductile pour une éolienne moderne peut peser plus de dix tonnes. Il est coulé, usiné puis boulonné à une tour pouvant s'élever à trois cents mètres du sol. Une fois installé, il sera chargé et déchargé des millions de fois, à des températures aussi basses que moins quarante degrés Celsius, et devrait rester structurellement solide pendant vingt ans ou plus.
Cette combinaison de sections lourdes, de climat rigoureux et de service dominé par la fatigue est la raison pour laquelle les pièces moulées pour éoliennes sont spécifiées presque aussi souvent en fonte ductile ferritique EN-GJS-400-18U-LT que l'acier est spécifié pour l'arbre principal. La fonte ductile donne au concepteur la résistance et la ténacité nécessaires pour former de grandes formes structurelles, et ce, à un coût de moulage et d'usinage que les alternatives en acier forgé ou fabriqué ne peuvent égaler.
Pourquoi les pièces moulées en fonte ductile dominent le matériel des éoliennes
Dans la fonte ductile, le graphite à l’intérieur de la microstructure est sphérique plutôt que floconneux. Ces nodules interrompent beaucoup moins la matrice métallique ductile que les flocons de graphite pointus de la fonte grise, c'est pourquoi la fonte ductile offre un allongement et une résistance aux chocs mesurables sur une large plage de températures. Pour les composants d'éoliennes, le résultat pratique est un matériau capable de supporter de lourdes charges, de survivre aux climats froids et d'être coulé dans de grandes structures de forme presque nette telles que des moyeux, des cadres et des boîtiers.
Les principales pièces moulées d'éoliennes réalisées en fonte ductile comprennent :
- Moyeux de rotor
- Boîtiers de roulements principaux
- Cadres de lit et cadres principaux
- Carters de boîte de vitesses
- Bras de couple
- Boîtiers d'entraînement de lacet et de tangage
- Étriers de frein et supports de montage
La fonte grise est moins chère et plus facile à couler, mais son graphite en paillettes la rend fragile ; elle est limitée aux pièces peu chargées telles que les contrepoids, les couvercles et les chemins de câbles. L'acier moulé offre des valeurs de résistance plus élevées sur le papier, mais sa température de fusion plus élevée, son moulage plus coûteux, ses temps d'usinage plus longs et sa plus grande tendance aux défauts de retrait en font l'exception plutôt que la règle pour ces composants de grande section. C'est pourquoi la fonte ductile, la famille de matériaux que nous espérons rendre plus transparente dans Qu'est-ce que la fonte ductile , occupe le centre de chaque discussion sur le casting d’éoliennes.
EN-GJS-400-18U-LT : Le grade qui définit la catégorie
La plupart des spécifications européennes des éoliennes font référence à la norme EN 1563 et font appel à l'EN-GJS-400-18U-LT, la fonte ductile ferritique à basse température anciennement connue sous le nom de GGG 40.3. Le code de qualité explique le matériau : résistance à la traction minimale de 400 MPa, allongement minimum de 18 %, U pour un test d'impact entaillé obligatoire et LT pour la ténacité à basse température.
Les exigences minimales typiques pour cette qualité dans les applications d'éoliennes sont résumées ci-dessous.
| Propriété | Exigence minimale | Conditions d'essai |
|---|---|---|
| Résistance à la traction Rm | 400 MPa | Échantillon de test coulé séparément |
| 0,2% de limite d'élasticité Rp0,2 | 240 MPa | Échantillon de test coulé séparément |
| Allongement A | 18% | Échantillon de test coulé séparément |
| Résistance aux chocs KV | 12 J en moyenne, 9 J simple | À -20 °C, encoche en V |
| Option basse température | 10 J en moyenne | À -40 °C, ajouté par de nombreux constructeurs |
L'exigence critique est la matrice ferritique. La ferrite est la phase douce et ductile de la fonte ; lorsqu'elle entoure les nodules de graphite, une fissure en développement doit continuellement reprendre son chemin au lieu de traverser la perlite dure. Le U dans la désignation signifie que la valeur d'impact doit être démontrée et non supposée, de sorte qu'une fonderie doit contrôler avec soin la microstructure telle que coulée ou recuite. Pour les sites d'installation nordiques, les constructeurs d'éoliennes ajoutent généralement un test d'impact à -40 °C, un minimum de nodularité plus élevé, ou les deux. Si une fonderie ne peut pas garantir ces valeurs dans une section de moyeu de deux tonnes, la pièce moulée n'a déjà pas répondu aux spécifications avant de quitter l'atelier.
La durée de vie en fatigue régit la conception
Les pièces moulées des éoliennes sont conçues autour de la fatigue plutôt que de la résistance statique. La plage de contraintes dans un moyeu ou un cadre de lit peut cycler dix millions de fois ou plus, de sorte que tout défaut volumétrique peut potentiellement devenir un noyau de fissure. EN-GJS-400-18U-LT, avec sa matrice ferritique, offre la tolérance aux fissures nécessaire pour gérer cette tâche. Mais la note seule ne suffit pas. La sensibilité des sections est le risque caché : une paroi dans un moyeu de 100 mm d'épaisseur refroidit à une vitesse complètement différente de celle d'une fine nervure à côté. Un graphite plus grossier, un nombre de nodules plus faible et des carbures résiduels peuvent apparaître localement, et avec eux une ténacité et une résistance à la fatigue moindres.
Une bonne conception aide. Gardez l'épaisseur des sections aussi uniforme que possible, mélangez les sections lourdes en nervures avec des transitions progressives et autour de chaque coin rentrant, car les concentrations de contraintes sont le point de départ des fissures de fatigue.
Contrôle des processus en fonderie
Les grandes pièces moulées d’éoliennes en fonte ductile ne sont pas produites par hasard. Chaque étape du processus de fonderie doit être disciplinée :
- Nodulisation. Du magnésium est ajouté à la masse fondue pour transformer le graphite en nodules ; la cohérence de ce traitement décide si la pièce atteint 90 pour cent de nodularité ou moins.
- Inoculation. L'inoculation répétée d'inoculants à base de ferrosilicium augmente le nombre de nodules et supprime les carbures libres dans les bords fins.
- Verser. Les filtres et la vitesse de coulée contrôlée empêchent les scories et les produits de réoxydation de se retrouver dans les chemins de charge critiques.
- Alimentation. La conception des colonnes montantes doit être validée par rapport à une simulation de solidification afin que les points chauds isolés ne rétrécissent pas pendant le refroidissement.
- Traitement thermique. Un recuit de ferritisation dissout les carbures et homogénéise la matrice, rétablissant les valeurs d'allongement et d'impact requises par le cahier des charges.
Les fonderies disposant de routines de traitement thermique documentées et capables de simuler le remplissage et la solidification disposent d’un avantage décisif dans cette classe de produits.
Une grande pièce moulée en fonte ductile est classée au moment où elle se solidifie. Aucun usinage ne pourra corriger une microstructure qui ne s’est pas développée correctement.
Ce que précise un acheteur responsable
Pour les acheteurs, la discussion sur les pièces moulées en fonte ductile pour éoliennes est donc une discussion sur les exigences. Une spécification technique sérieuse doit couvrir au moins :
- Qualité matérielle et norme : EN-GJS-400-18U-LT conforme à EN 1563 en Europe, ou ASTM A536 Grade 65-45-12 avec une clause d'impact à basse température convenue pour les projets nord-américains.
- Acceptation de la microstructure : nodularité minimale, plage de tailles de graphite et teneur maximale en perlite dans la matrice.
- Position et fréquence de l'échantillon de test : échantillons coulés séparément par rapport aux échantillons coulés, et combien de tests Charpy sont requis par fusion.
- Contrôles non destructifs : niveau de test par ultrasons, limites d'acceptation et inspection par particules magnétiques des surfaces critiques usinées.
- Politique de réparation : quels défauts mineurs peuvent être réparés, par quelle procédure et comment les zones réparées sont réinspectées.
- Documents : Certificat de matériau EN 10204 3.1, tableaux de traitement thermique et rapports CND.
La capacité de la fonderie détermine l’intégrité de la coulée
Le passage des petites pièces moulées en fonte ductile à l’échelle des éoliennes n’est pas linéaire. Les sections lourdes exigent une expérience en matière de déclenchement, d'alimentation, d'inoculation, de traitement thermique, de manutention par grue et d'essais non destructifs que seuls les opérateurs de pièces moulées de grandes sections accumulent. Un équipementier de turbine ou un fournisseur de premier rang évalue donc non seulement la chimie, mais également l'ensemble de la production de la fonderie.
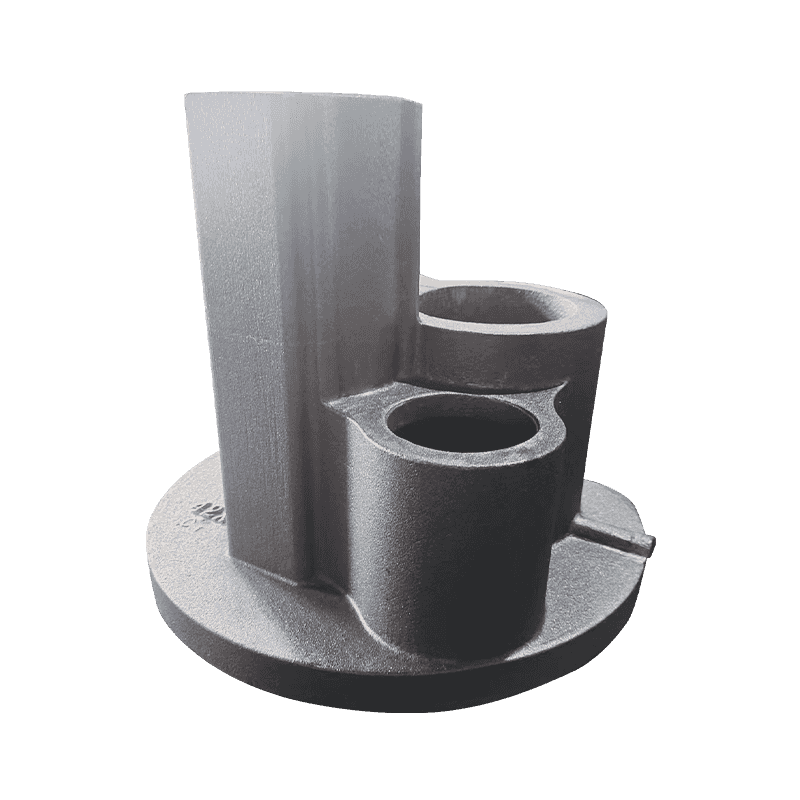
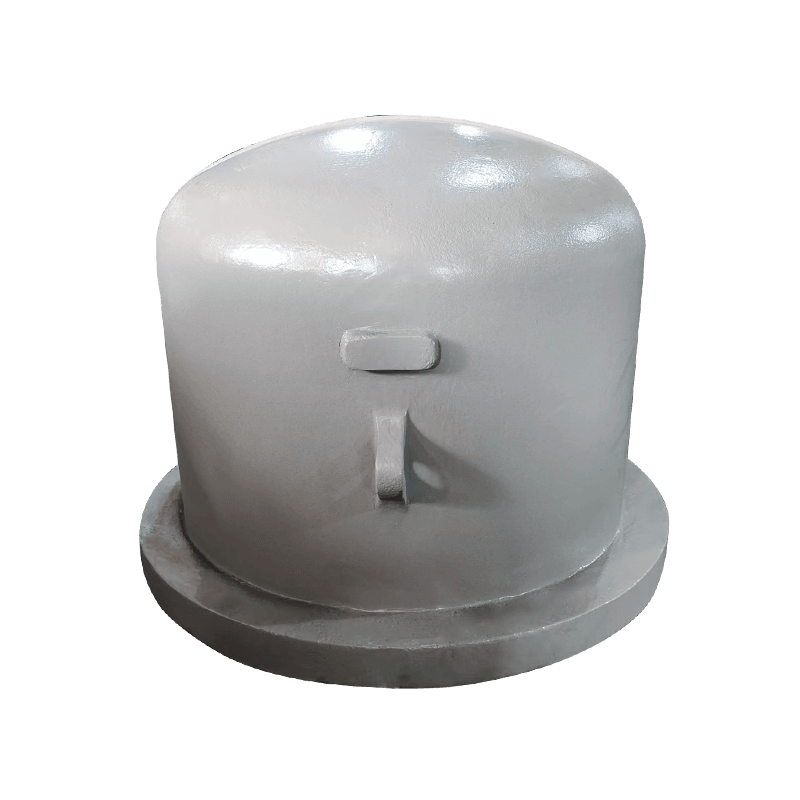
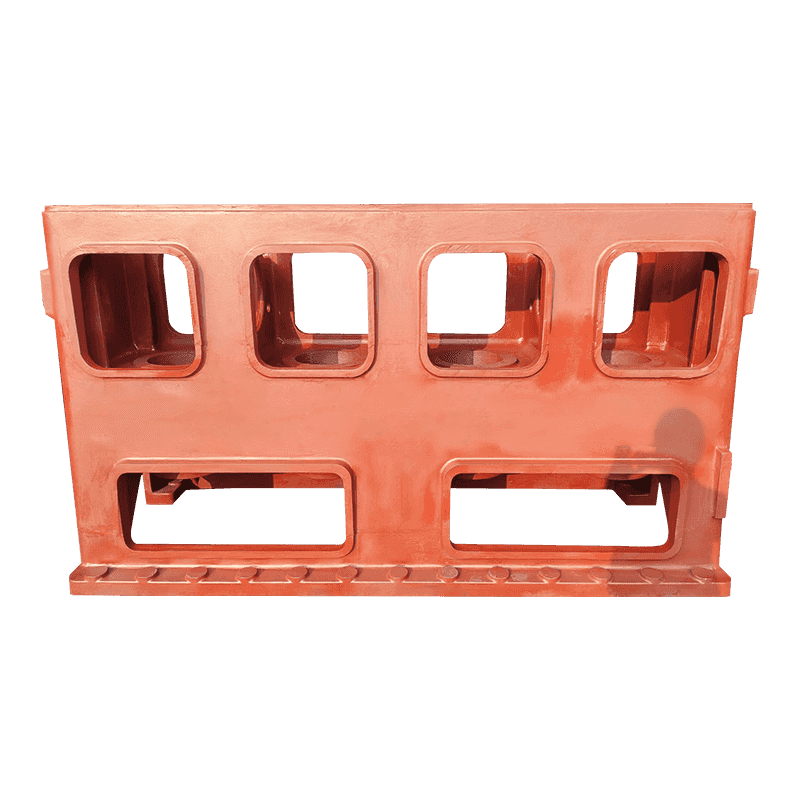
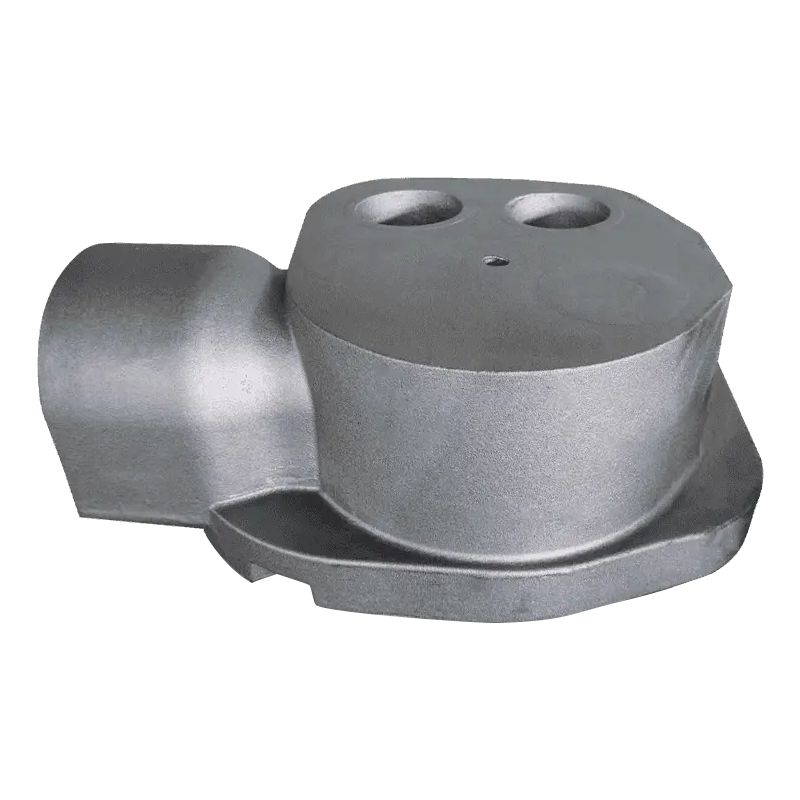
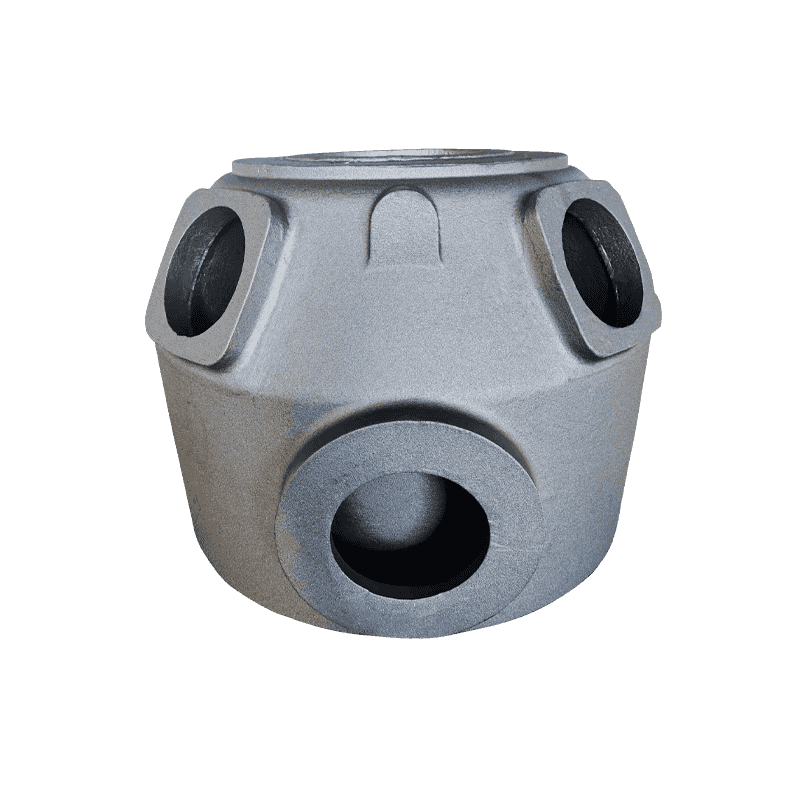
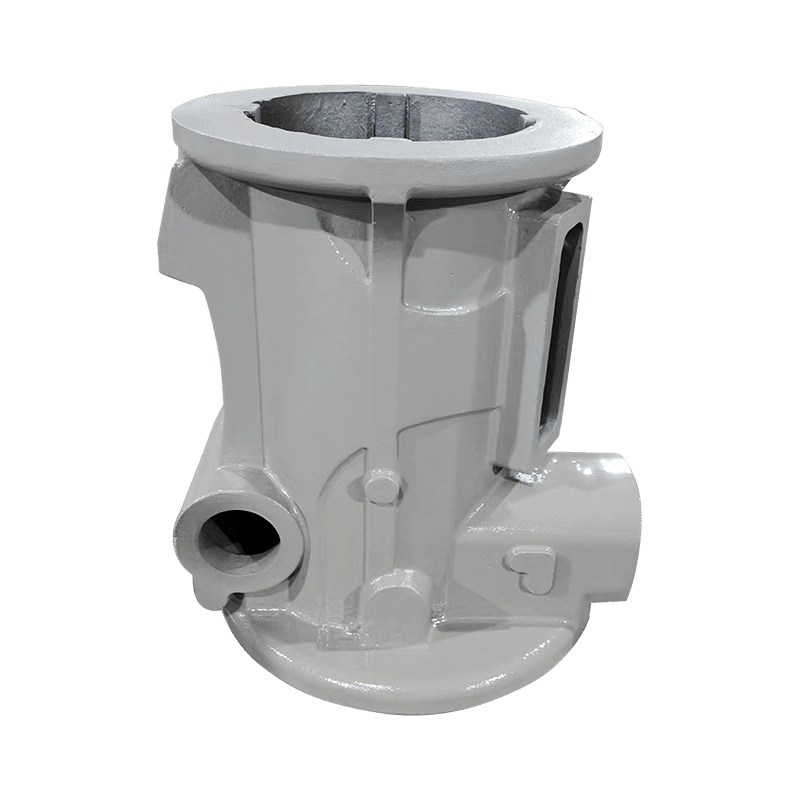
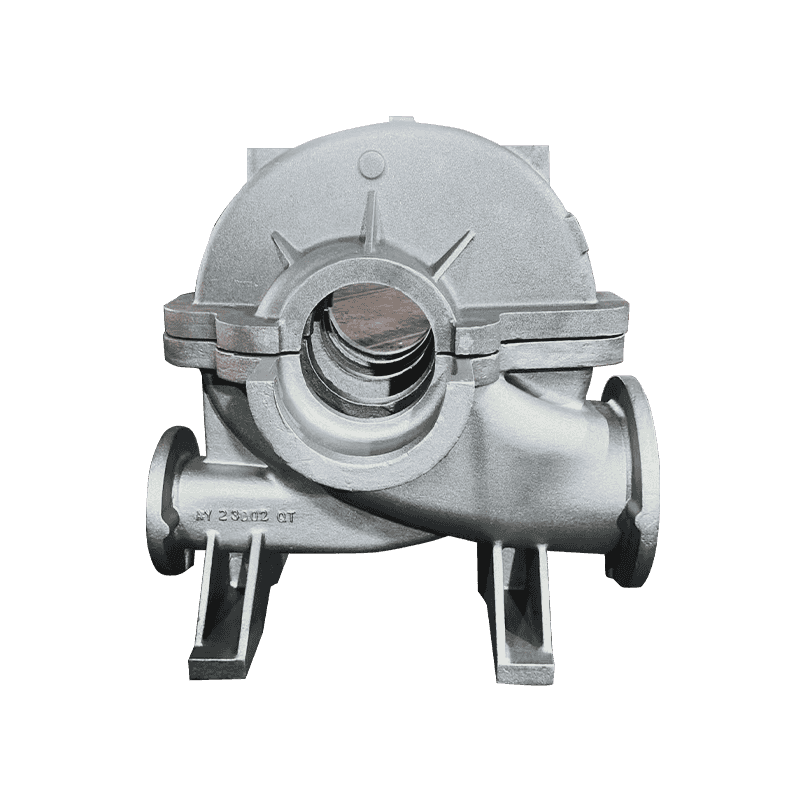
Haian Aoyu Machinery Manufacturing, une fonderie chinoise de fonte ductile et grise avec une capacité de coulée annuelle de 20 000 tonnes, un atelier de 30 000 mètres carrés et des livraisons à l'exportation vers le Danemark, l'Allemagne, l'Italie, l'Espagne et les États-Unis, en est un exemple pratique. Sa production quotidienne couvre des pièces moulées structurelles lourdes, des corps sous pression et des assemblages de noyaux complexes, partageant tous la même discipline métallurgique et dimensionnelle requise par les composants d'éoliennes.
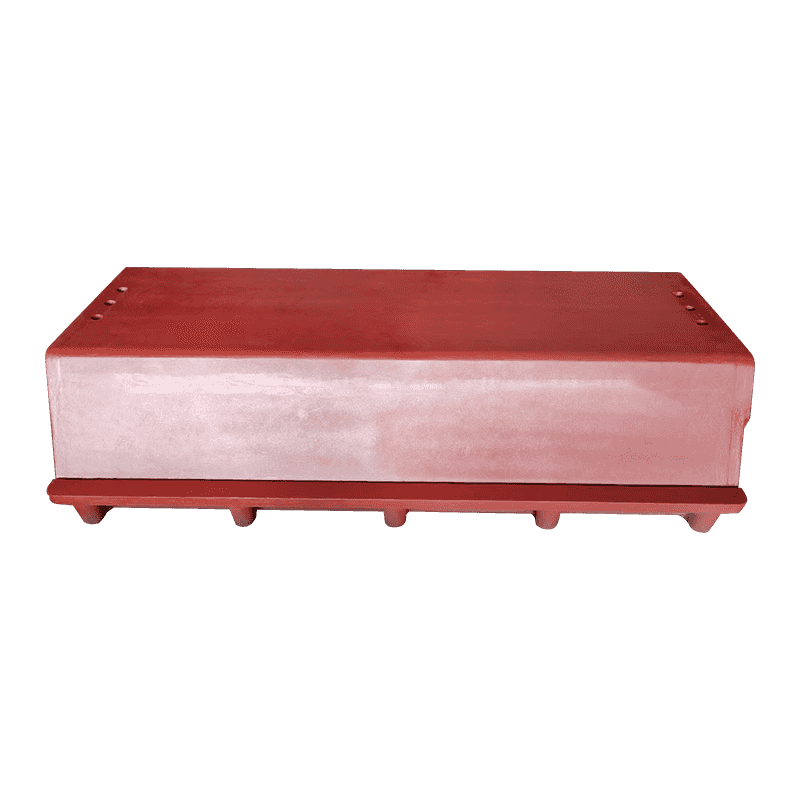
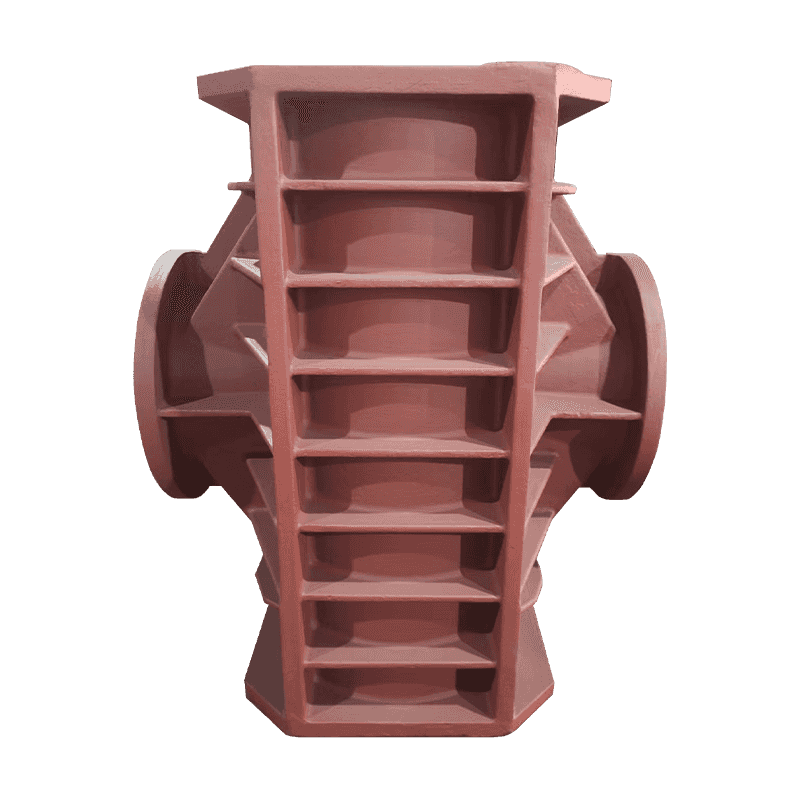
Les bases et colonnes de machines sont de grandes structures rigides dont la nodularité contrôlée et l'absence de porosité sont déterminantes, exactement comme dans un cadre de lit de turbine.
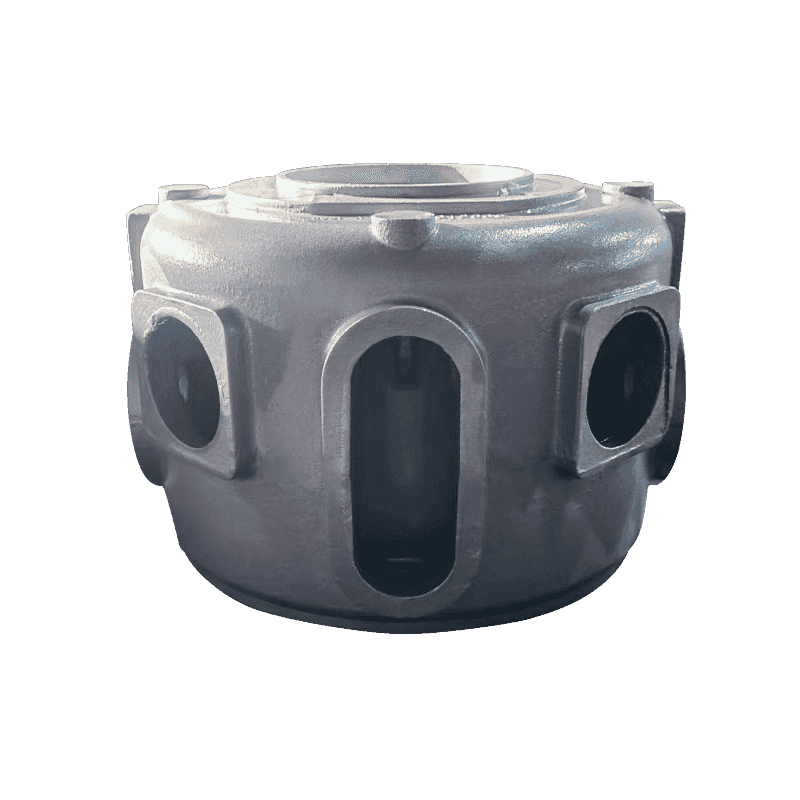
Les corps de pompe et les corps de vanne doivent maintenir la pression interne pendant des décennies, ce qui impose la même microstructure dense qu'exige un carter de boîte de vitesses.
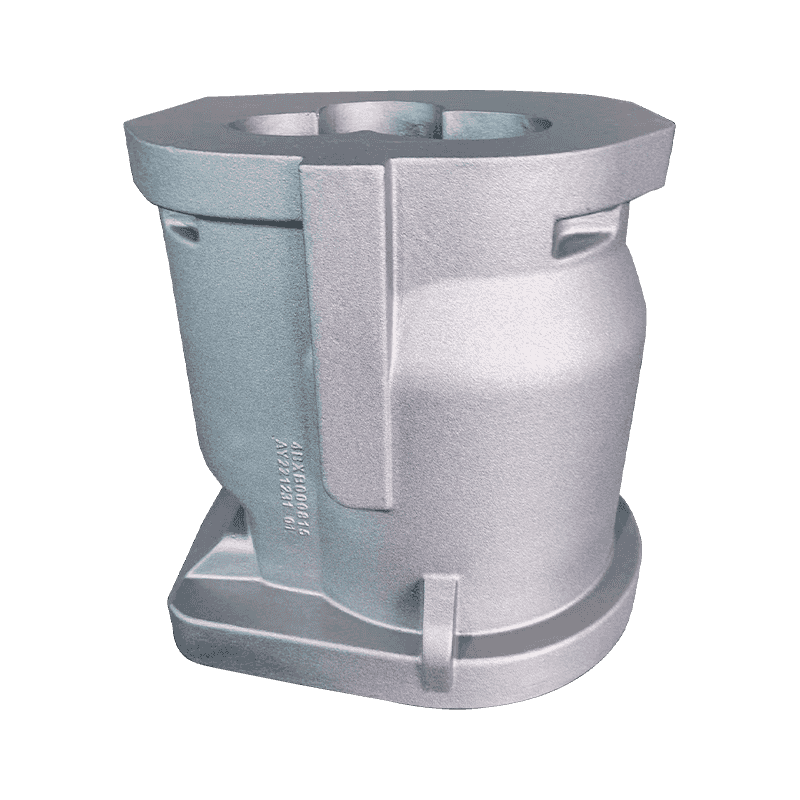
Les corps et les cylindres des compresseurs sont des assemblages de base complexes où une précision dimensionnelle et métallurgique répétée est essentielle, la même discipline qu'exige un moyeu d'éolienne.
En résumé, les pièces moulées en fonte ductile pour éoliennes ne sont pas des matériaux exotiques. Ils constituent l’épine dorsale technique éprouvée des turbines modernes. Ce qui différencie un fournisseur fiable est de savoir si la fonderie contrôle réellement la microstructure des sections lourdes, la prouve par des tests d'impact à basse température et communique honnêtement sur les résultats des CND. Précisez la note. Fixez la température de test. Auditez le processus. Le moulage transportera tranquillement le rotor à travers vingt ans de tempêtes hivernales.