FR
Un carter de compresseur passe l'inspection à l'arrivée à 205 HB, confortablement à l'intérieur de la plage indiquée sur le dessin. Trois semaines plus tard, une pièce identique provenant des machines de coulée suivantes avec des copeaux différents, porte l'outillage deux fois plus vite et se détache du montage avec un alésage de roulement déformé. La chimie est inchangée, la note de dessin appelle toujours une condition normalisée et la lecture de dureté n'est différente que de quelques points. Ce qui a changé, c'est le refroidissement : le deuxième lot s'est refroidi plus rapidement après le secouage, de sorte qu'une plus grande partie de sa matrice s'est transformée en perlite.
C’est tout l’argument en faveur du traitement thermique comme une spécification de matériau plutôt que comme une étape de finition. La chimie fixe le plafond en fonte ductile ; la matrice décide de ce que vous recevez réellement. Ce qui suit explique ce que chaque traitement commun fait à la matrice, quel traitement convient à quelle pièce et comment rédiger une exigence qu'une fonderie peut mesurer et certifier.
Ce que le traitement thermique change et ce qu'il ne peut pas changer
La fonte ductile est ductile car son graphite a été traité avec du magnésium ou une terre rare avant la coulée, de sorte qu'il s'est solidifié sous forme de nodules plutôt que de flocons. Les nodules émoussent la pointe de la fissure qu'un éclat aiguiserait, et cette géométrie survit à tout traitement thermique normal. Une surchauffe au-dessus d’environ 1 000 °C commence à l’endommager, ce qui explique en partie pourquoi les fenêtres de traitement ne sont pas illimitées.
Ce que le traitement thermique contrôle, c'est la matrice, le métal entre les nodules. Quatre conditions couvrent presque tous les travaux commerciaux :
- Ferrite : douce, usinable, à allongement élevé et matrice de nuances entièrement recuites.
- Perlite : carbure lamellaire et ferrite, plus résistants et plus durs avec un allongement réduit.
- Martensite trempée : produite par trempe et revenu, l'état courant le plus dur.
- Ausferrite : ferrite aciculaire avec austénite retenue, produite par trempe et base des qualités ADI.
Le deuxième travail est le soulagement du stress. Une pièce moulée refroidit de manière inégale dans le moule, et le découpage, le meulage et l'usinage grossier engendrent davantage de contraintes. Maintenue entre 550 et 650 °C et refroidie lentement, une pièce se détend sans que sa matrice ne change du tout, ce qui compte plus pour une grande base de machine que tout gain de résistance à la traction.
Cinq traitements et le matériau que chacun produit
Les traitements sont généralement spécifiés par leur nom, mais le nom est un raccourci pour une matrice et une plage de propriétés. Les plages ci-dessous sont réalistes pour les qualités standards avec des sections de section ordinaires.
| Traitement | Matrice | Résistance à la traction | Dureté | Allongement | Pièces typiques |
|---|---|---|---|---|---|
| Soulagement du stress | Inchangé | Tel que moulé | Tel que moulé | Tel que moulé | Bases de machines, colonnes, bâtis lourds |
| Recuit complet | Ferrite et nodules | 400 à 500 MPa | 130-180 HB | 12 à 18 % | Corps de pompe, boîtiers, couvercles |
| Normaliser | Perlite, souvent 70 % ou plus | 650-750 MPa | 230-270 HB | 3 à 6 % | Carters, sièges de roulements, sièges de rotor |
| Désaltérer et tempérer | Martensite trempée | 800 à 1 000 MPa | 250-330 HB | 2 à 5 % | Pièces d'usure, engrenages, suiveurs de came |
| Austemper | Ausferrite | 800 à 1 400 MPa | 270-400 HB | 1 à 10 % | Pièces à forte usure et à forte fatigue |
Deux avertissements appartiennent à côté de ce tableau. La vitesse de refroidissement suit l'épaisseur de la section, de sorte que la même chaleur du fer peut devenir ferritique dans une paroi de 100 mm et perlitique dans une nervure de 12 mm. Et les conversions dureté-traction ne sont valables que lorsque la matrice est uniforme ; dans une coulée mixte ferrite-perlite, 200 HB peut décrire deux matériaux assez différents.
Faire correspondre le traitement à la pièce
Les notes sur les dessins sont souvent héritées de projets plus anciens. Il vaut la peine de vérifier le traitement par rapport à ce que fait réellement la pièce en service.
Bases et colonnes de machines-outils
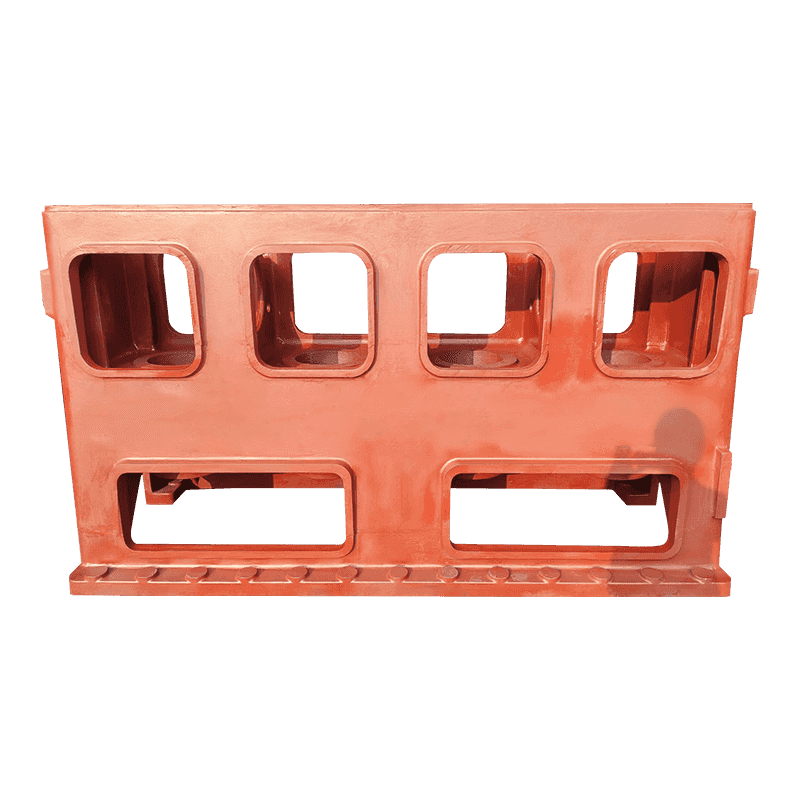
Il s'agit de structures et non de surfaces d'usure. La propriété qui compte est donc la stabilité dimensionnelle après usinage plutôt qu'un degré de résistance. Les bases lourdes sont généralement relâchées deux fois, une fois après le découpage et une autre fois après un usinage grossier. Sauter le deuxième relief est une raison fréquente pour laquelle une machine conserve la géométrie pendant un mois et dérive ensuite. L'usure de la surface est une question distincte, et là où les glissières supportent une charge, traitement thermique des pièces moulées de machines-outils peut augmenter la dureté de la surface sans modifier la qualité en vrac.
Carters de compresseur, carters et sièges de roulements
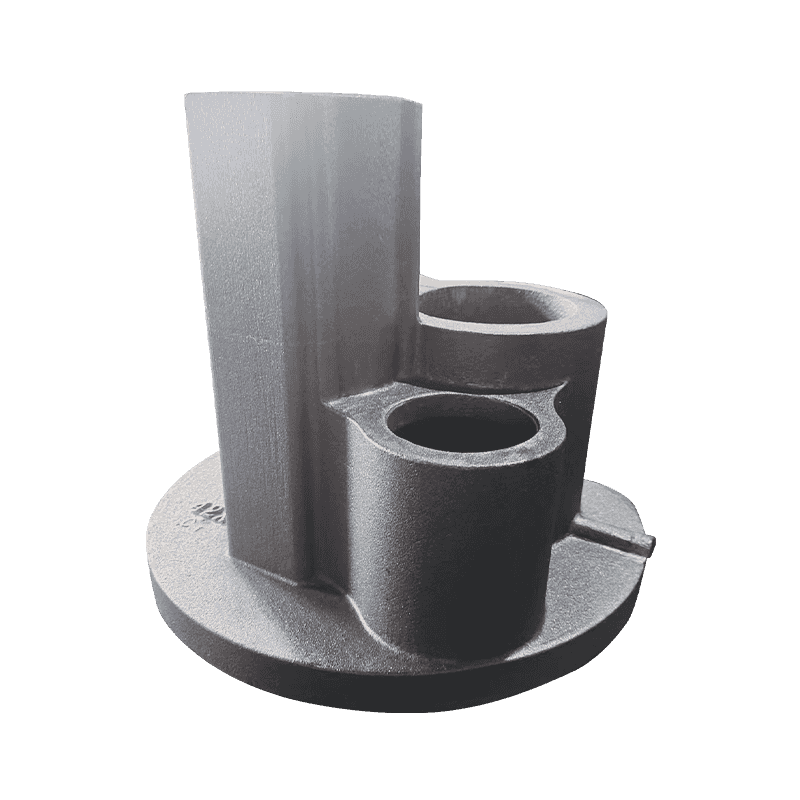
Les pièces du compresseur se trouvent dans un régime différent. Un carter supporte des vibrations et un siège de roulement supporte une charge rotative, donc la résistance et la résistance à l'usure comptent plus que la stabilité, et la normalisation ou la trempe et le revenu sont le choix habituel. À travers la gamme pièces moulées pour compresseurs Par exemple, les carters et les sièges de roulement sont généralement présentés dans un état traité thermiquement plutôt que moulés.
Corps de pompes et de vannes
Les corps de pompe et les corps de vanne sont des limites de pression. Ils ont besoin d'une étanchéité à la pression, de faces d'étanchéité usinables et d'un allongement suffisant pour survivre aux manipulations et aux tests hydrostatiques, c'est pourquoi l'état ferritique recuit est courant ici. La dureté n’est pas le but ; une matrice souple et uniforme s'usine plus rapidement et scelle de manière plus prévisible.
Rédiger une exigence pouvant être certifiée
Une note de dessin indiquant un traitement thermique ou un durcissement ne peut pas être vérifiée et ne sera pas citée de manière cohérente. Six éléments transforment un traitement en spécification.
- Grade et norme, tels que EN-GJS-500-7 selon EN 1563 ou 80-55-06 selon ASTM A536, ainsi que le traitement qui le produit.
- Bande de dureté avec un emplacement de mesure, exprimé sous forme de plage plutôt que de cible unique.
- Testez le type et la position du coupon, par exemple un bloc de quille ou un bloc en Y coulé séparément de la pièce.
- Limites de microstructure : pourcentage de nodularité, taille du graphite et fraction de ferrite ou de perlite acceptable.
- Une exigence de soulagement des contraintes partout où la pièce sera usinée selon des tolérances serrées.
- État de livraison : moulé, sablé, déstressé, usiné grossièrement ou fini.
Modes de défaillance qui valent la peine d'être conçus
La plupart des problèmes de traitement thermique sont des problèmes de géométrie et de section bien avant d'être des problèmes de four.
- Étanchéisez les fissures dans les coins internes pointus et les changements brusques de section, réduits par des congés et des rayons généreux.
- Distorsion lors de la trempe, pire dans les pièces longues, fines ou asymétriques.
- Points faibles causés par une ségrégation ou un micro-retrait, qui réagissent de manière inégale au durcissement.
- Surfaces décarburées ou tartinées après recuit sous atmosphère non contrôlée, qui apparaissent ensuite comme une variation d'usinage.
- La trempe excessive, qui échange la résistance contre de l'austénite retenue qui peut se transformer sous charge.
Avant de valider le bon de commande
Ces questions décident si le premier article correspond au dixième.
- Quelle norme et quelle note apparaîtront sur le certificat ?
- Où est mesurée la dureté et sur combien de pièces coulées par lot ?
- Le coupon de test est-il moulé séparément et le certificat le précise-t-il ?
- Quelle distorsion est acceptable après traitement ?
- Le stress du fournisseur sera-t-il à nouveau soulagé après un usinage grossier ?
- Quelle fenêtre de processus est utilisée et comment est-elle enregistrée à des fins de traçabilité ?
Le traitement thermique n’est pas une opération de finition boulonnée sur une pièce moulée ; c'est l'étape qui transforme une coulée en un matériau. Décidez de la matrice en fonction de ce que fait la pièce, rédigez les exigences dans des termes qu'un laboratoire peut mesurer et traitez le certificat comme une preuve d'un coupon plutôt que comme une promesse concernant le moulage. Les fournisseurs qui contrôlent les temps de démoulage et de refroidissement ont tendance à répondre à ces questions sans hésitation, car c'est là que commence la plupart des variations dans les pièces moulées en fonte ductile traitées thermiquement.