FR
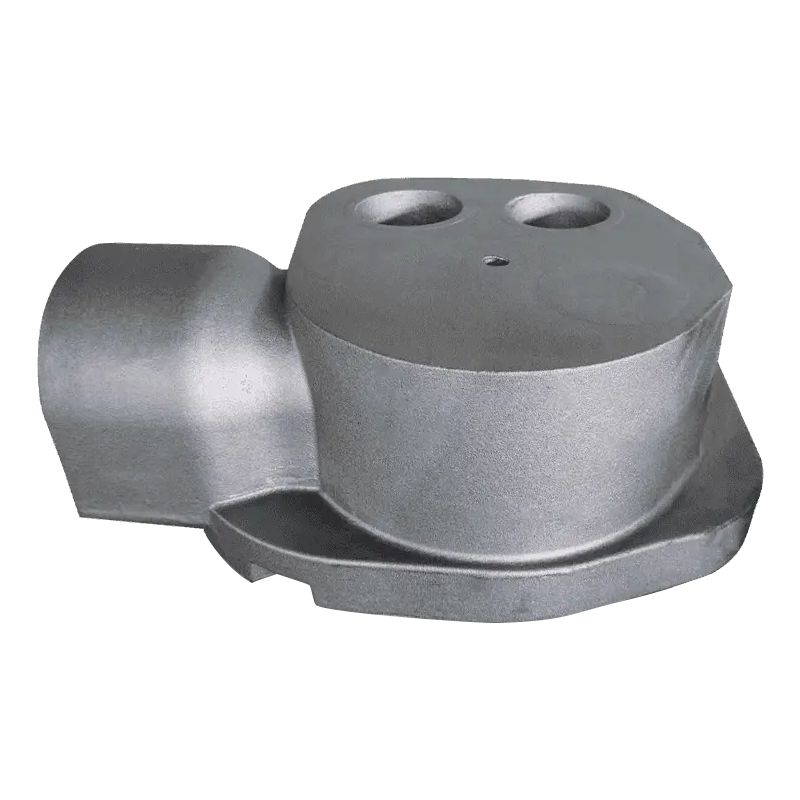
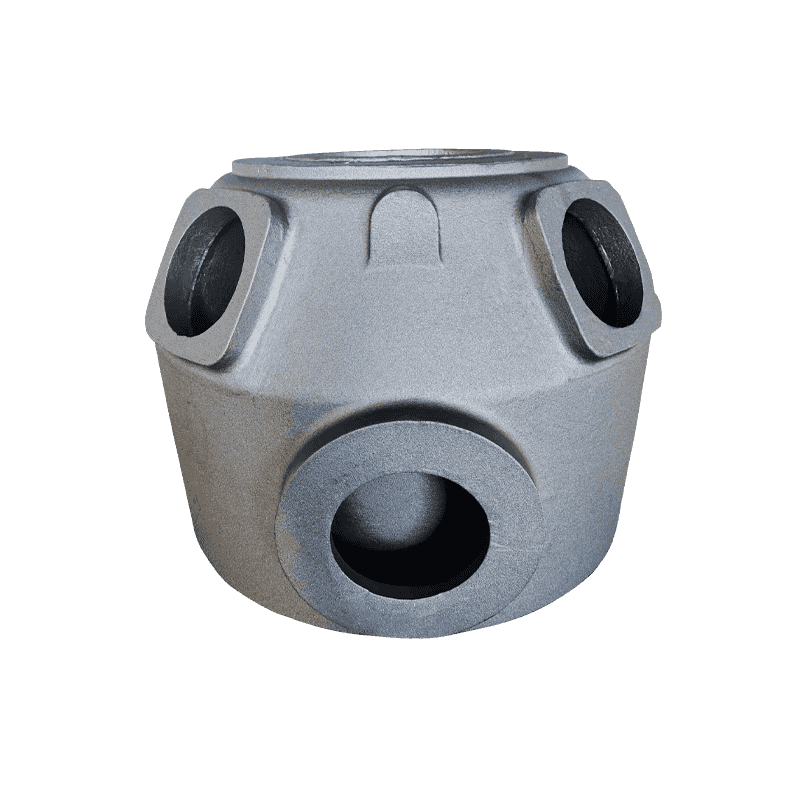
Un corps de compresseur de 1,8 tonne sort du dépoussiérage avec des bords nets et passe son contrôle dimensionnel, puis tombe en panne au centre d'usinage : une bande sombre et maculée s'ouvre quelques millimètres sous la face supérieure. La feuille de chimie semble raisonnable et le moulage n'est pas poreux. Le défaut est la flottation du graphite, et une fois qu'il atteint une surface usinée, la chaleur, le traitement de fusion et les coûts de moulage sont déjà dépensés.
La règle de travail est simple à énoncer. La flottation est un défaut lié à la densité des sections lourdes à refroidissement lent, et elle est contrôlée en faisant correspondre l'équivalent carbone au module de section, en refroidissant volontairement la face supérieure et en décidant à l'avance où se situera le métal sacrificiel. La chimie seule ne résoudra pas le problème, et une barre de test coulée séparément ne vous en avertira pas.
Qu'est-ce que la flottation du graphite ?
La fonte ductile se solidifie par une réaction eutectique dans laquelle le graphite se développe sous forme de nodules à l'intérieur du liquide. Un nodule a une densité d'environ 2,2 g/cm³ ; la fonte liquide environnante est proche de 7 g/cm³. Cet espace constitue une force de flottabilité et, dans une coulée qui reste liquide pendant une longue période, il suffit de déplacer les nodules vers le haut à travers la masse fondue.
Dans une paroi de 20 mm, la congélation prend quelques secondes et les nodules sont verrouillés là où ils se forment. Dans une paroi de 150 mm, le même alliage peut rester liquide pendant plusieurs minutes et les nodules qui se forment tôt ont le temps de remonter. Le résultat est une couche riche en graphite sous la face supérieure – souvent les 5 à 30 mm supérieurs, selon la taille de la section et la température de coulée – située au-dessus d’une bande dont la structure et les propriétés se sont progressivement dégradées.
La flottation est une macroségrégation et non un problème de nodularité. La bande affectée peut présenter un nombre de nodules acceptable au microscope, tandis que la résistance à la traction et l'allongement de cette bande ont fortement chuté.
Cette distinction détermine la manière dont le défaut est inspecté. Une fonderie peut produire une excellente nodularité, une matrice propre et un test de traction réussi sur une barre coulée séparément, tout en expédiant une pièce moulée dont la face supérieure ne survivra pas au premier usinage. Il est également utile de séparer la flottation du reste de la famille de défauts : le graphite en morceaux apparaît dans des sections lourdes sous la forme d'une dégénérescence groupée de type vermiculaire plutôt que d'une migration physique de nodules, et le graphite explosé indique généralement un problème de traitement par fusion. Les remèdes diffèrent, le diagnostic doit donc être précis.
Les opérateurs rencontrant le défaut pour la première fois ont tendance à blâmer la pratique du coulage. Cela vaut la peine de revenir au matériel lui-même — un bref rappel sur ce que la fonte ductile offre en service met le problème en perspective avant que la fonderie n'en assume la responsabilité.
Équivalent carbone et module de section : les deux chiffres qui comptent
Deux variables déterminent la plupart des résultats. Le premier est l'équivalent carbone, CE = C Si/3, avec du phosphore ajouté par certains magasins. Le second est le module de section, le rapport volume/surface de la partie la plus lourde de la pièce moulée, car il fixe la durée pendant laquelle le métal reste liquide après le remplissage.
Les études publiées sur la fonte ductile à section lourde placent le risque de flottation au-dessus d'environ 4,5 % CE, et le risque augmente à mesure que la taille de la section augmente. C'est pourquoi le carbone et le silicium doivent être corrélés avec le module de section au lieu d'être choisis une seule fois et réutilisés dans une famille de produits : une chimie qui s'écoule magnifiquement dans un mince couvercle de pompe flottera dans un corps de compresseur épais.
| Variable | Pourquoi cela déplace le risque de flottation | Direction pour les sections lourdes |
|---|---|---|
| Équivalent carbone | Fixe le graphite eutectique total et la fluidité ; une longue fenêtre de solidification laisse voyager les nodules | Maintenir près de 4,1 à 4,4 %, à l'extrémité inférieure une fois que l'épaisseur de la paroi dépasse environ 100 mm |
| Carbone | Carbone is the material that floats; every extra tenth adds volume to the accumulation band | Généralement 3,5 à 3,7 % au lieu de 3,8 % et plus |
| Silicium | Augmente le CE d'environ un tiers de son propre poids et favorise la graphitisation | 2,0 à 2,5%, choisi par rapport au plafond CE plutôt que par rapport au grade seul |
| Température de coulée | Une surchauffe supplémentaire prolonge la durée pendant laquelle la coulée reste liquide | Aussi frais que le moule se remplit de manière fiable, souvent entre 1 360 et 1 400 °C |
| Refroidissement sur la face supérieure | La congélation précoce du haut verrouille les nodules en place | Frissons, sable dense en face, pas de toit chaud laissé ouvert |
| Position de la colonne montante | Une colonne montante supérieure contient une piscine liquide exactement là où les nodules se rassemblent | Alimentez par le côté ou par le bas là où la géométrie le permet ; froid sous le dessus du visage |
La table est un sens de voyage, pas une recette. Deux fonderies travaillant avec le même module de section peuvent se contenter de niveaux de carbone différents et toutes deux ont raison, car les propriétés du sable, les pratiques de refroidissement et la température de coulée diffèrent. Ce qui ne devrait pas différer, c'est la discipline consistant à écrire un CE cible par rapport au module de section avant que le modèle ne soit monté, et à le revérifier chaque fois qu'un client épaissit un mur ou ajoute un bossage.
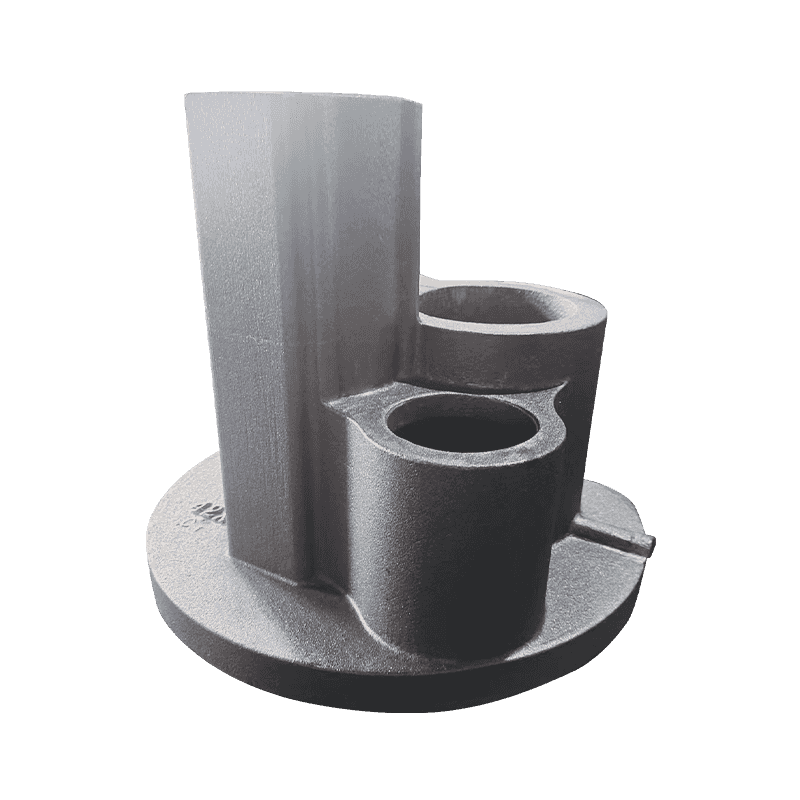
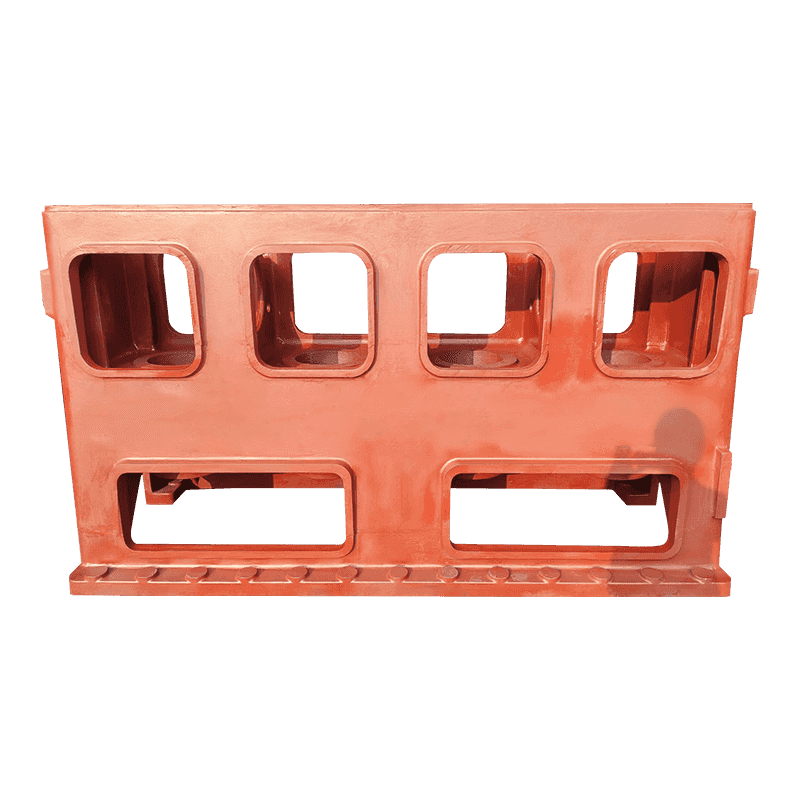
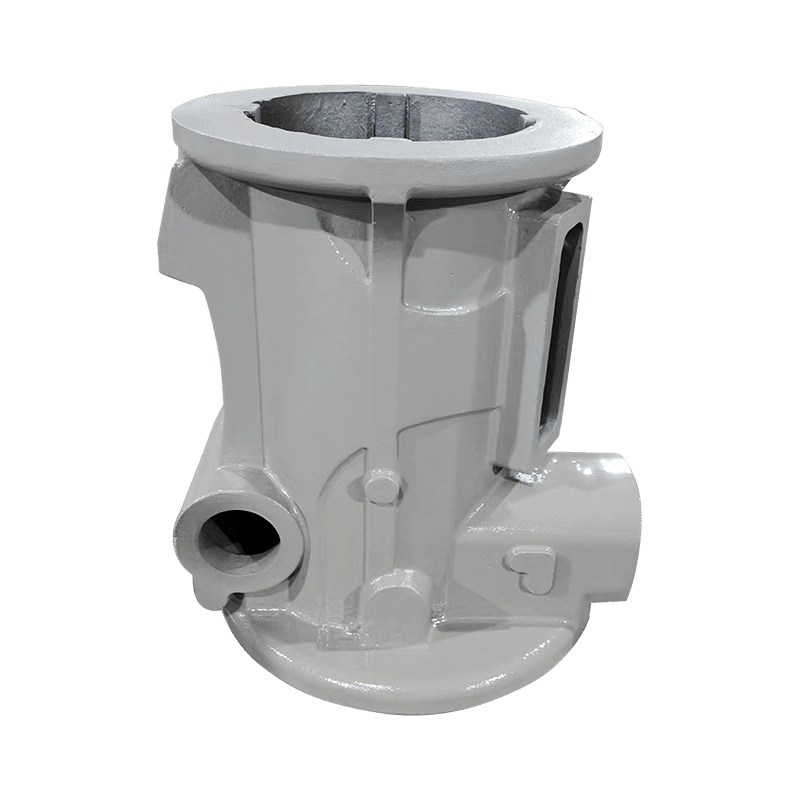
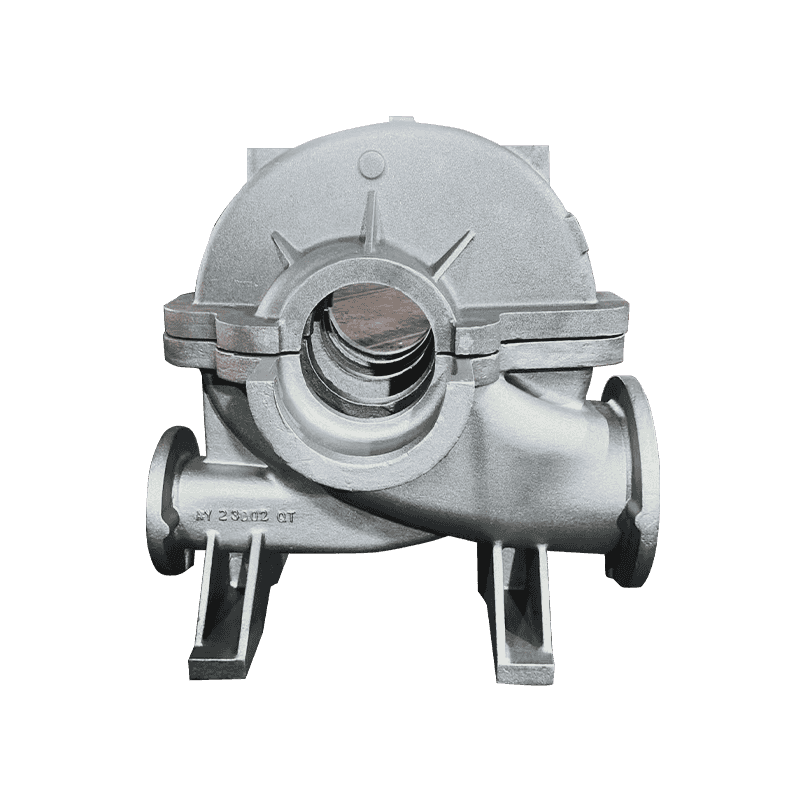
Les pièces à coque épaisse sont là où l'arithmétique mord : un corps de compresseur avec une paroi de 60 à 90 mm, une base de machine avec une masse centrale lourde ou un corps de pompe avec une bride profonde : tous permettent aux nodules de parcourir un long trajet jusqu'au sommet.
Lire les panneaux avant la ligne d'usinage
La flottation s'annonce rarement en fonderie. Il apparaît au centre d'usinage, en reprise ou dans une réclamation client. Les signaux sont suffisamment cohérents pour construire une routine autour de :
- Aspect de la surface : la face supérieure peut paraître légèrement plus terne ou plus rugueuse après le sablage, et un usinage grossier ouvre des stries sombres qui suivent la surface plutôt que de la traverser.
- Métallographie in situ : un échantillon découpé sur la face supérieure d'une pièce moulée d'essai, ou sur une patte moulée de même module, révèle une bande d'accumulation qu'une barre coulée séparément ne montre jamais.
- Cartographie de dureté : la zone flottée est souvent plus molle et plus ferritique que la majeure partie de la pièce coulée, ce qui apparaît clairement sur une grille cartographiée.
- Vitesse et atténuation des ultrasons : utiles pour le dépistage une fois que les lectures sont étalonnées par rapport à des échantillons sectionnés de même géométrie.
- Sectionnement destructif : reste la méthode de référence, et vaut le coût à chaque nouveau motif ou changement chimique significatif.
N'approuvez pas un moulage à section lourde uniquement sur la résistance d'une barre d'essai coulée séparément. Les barres sont coulées finement, elles gèlent rapidement et elles sont immunisées contre le défaut que vous essayez de détecter.
L'avertissement précoce le moins coûteux est un essai de coulée traversant le mur le plus lourd. Une coupe sur la face supérieure vous en dit plus sur l'équivalent carbone, le placement du refroidissement et la position de la colonne montante qu'un mois d'essais de traction.
Des contre-mesures qui résistent en production
- Réglez la chimie sur la section, pas sur la note. Tirez d'abord le carbone vers le bas, puis coupez le silicium contre le plafond CE ; si une spécification pousse le silicium vers le haut pour répondre à une exigence de matrice, le carbone doit encore baisser.
- Congelez d'abord la face supérieure. Les frissons externes ou internes, ou un sable en face qui absorbe la chaleur plus rapidement, raccourcissent la fenêtre pendant laquelle les nodules peuvent se déplacer. Dimensionnez le froid en fonction du point chaud réel plutôt que de le répartir sur le visage.
- Versez aussi frais que le moule se remplit de manière fiable. La surchauffe achète de la fluidité et coûte de la résistance à la flottation ; Une température de 1 360 à 1 400 °C couvre la plupart des travaux de section lourde, et un long maintien dans le four joue également contre vous.
- Décidez où le défaut est autorisé à vivre. Les faces usinées critiques appartiennent au fond ou sur un côté du moule ; la face supérieure bénéficie d'une surépaisseur sacrificielle, de 10 à 25 mm comme point de départ commun, usinée avec la bande flottée à l'intérieur.
- Gardez le traitement de fusion serré. Un résidu de magnésium d'environ 0,03 à 0,05 %, une faible teneur en terres rares, une inoculation rapide et aucun réchauffage inutile réduisent tous le risque qu'un problème de traitement aggrave un problème de flottation.
- Vérifiez par chaleur, pas par an. Un échantillon sectionné provenant de la première coulée d'un nouveau modèle, ainsi qu'une métallographie périodique de la face supérieure, capturent un équivalent de carbone dérivant avant qu'un lot n'atteigne la ligne d'usinage.
Rien de tout cela n’est coûteux en soi, et pour une structure monobloc lourde – une base de machine, un corps de compresseur, un corps de pompe – le premier article sectionné est rentabilisé la première fois qu’il évite une pièce moulée mise au rebut.
Que demander avant de passer la commande
Si vous achetez des pièces moulées en fonte ductile de section lourde, la flottation est une question de fournisseur autant qu'une question de fonderie. Les réponses que vous souhaitez sont précises et les questions sont courtes :
- Sur quel module de section avez-vous construit la chimie et quel équivalent carbone avez-vous ciblé ?
- Où prélevez-vous l'échantillon métallographique, de la pièce coulée elle-même ou d'une barre coulée séparément ?
- Comment contrôlez-vous le refroidissement sur la face supérieure et quelle est la position de la colonne montante ?
- Quelle surépaisseur d'usinage laissez-vous sur la face supérieure et comment êtes-vous arrivé à ce nombre ?
- Enregistrez-vous le carbone, le silicium, le magnésium et la température de coulée pour chaque chaleur, et puis-je voir les six derniers mois de ces données ?
Un fournisseur qui répond aux deux premières questions en termes généraux et à la dernière avec une promesse propose un prix basé sur le prix plutôt que sur la structure. La conséquence commerciale mérite d'être soulignée clairement : une pièce moulée qui passe son certificat et échoue au centre d'usinage est la ferraille la plus chère, car l'acheteur a déjà payé le transport, le temps d'usinage et l'arrêt de la ligne de production.
Les fournisseurs qui manipulent bien les sections lourdes répondent généralement à ces questions avant qu'on les leur pose ; le module de section, l'équivalent carbone cible, la disposition du refroidissement et la position d'échantillonnage ont tendance à apparaître dans le dossier de cotation sans invite.
La même discipline traverse la gamme fonte ductile construit autour de composants de compresseurs, de pompes, de vannes et de machines-outils, dont l'épaisseur de paroi varie suffisamment pour qu'aucun produit chimique ne couvre chaque pièce.
La flottation du graphite n’est pas un défaut mystérieux une fois que la physique est sur la table. Les nodules sont plus légers que le liquide qui les transporte, les sections lourdes restent liquides assez longtemps pour que cette différence compte, et le métal qui se retrouve sous la face supérieure n'est pas le métal supposé par le dessin.
Contrôlez-le avec trois décisions prises tôt : un équivalent carbone adapté au module de section, un refroidissement délibéré de la face supérieure et une surépaisseur d'usinage qui maintient la bande flottée à l'intérieur du bac à ferraille plutôt qu'à l'intérieur de la pièce finie. Tout ce qui suit (barres de test, certificats et rapports d'inspection) est une confirmation et non une protection.