FR
Guide de sélection des matériaux pour les acheteurs industriels
Pièces moulées en fonte ductile grise : faire correspondre le métal à la machine
Toutes les pièces en fonte ne doivent pas être en fonte grise, et toutes les pièces ne doivent pas être ductiles. Voici comment les acheteurs expérimentés séparent les deux avant de découper le motif.
Un ingénieur d'approvisionnement évaluant des pièces moulées en fonte ductile grise pour une ligne de compresseur commence généralement par un dessin et une légende de matériau. La question suivante est de savoir si cette légende doit être en fonte grise, en fonte ductile ou une combinaison des deux sur différentes pièces. La réponse courte est que ces deux matériaux résolvent des problèmes différents : la fonte grise absorbe les vibrations et les machines proprement, tandis que la fonte ductile absorbe les chocs et supporte la pression.
La décision est la plus importante au stade de la spécification. Une fois qu'une pièce moulée est usinée et en production, le changement de qualité du matériau signifie de nouveaux modèles, de nouveaux paramètres d'usinage et de nouveaux tests de qualification. Résoudre la question du gris contre le ductile avant que le premier échantillon ne soit versé permet d'économiser beaucoup plus d'argent que n'importe quelle correction ultérieure.
La fonte grise et la fonte ductile ne sont pas interchangeables
Les deux matériaux sont des alliages fer-carbone-silicium coulés à partir du même type de four. La différence réside dans la forme du graphite dans la structure finale. Dans la fonte grise, le carbone forme des flocons longs et minces. Ces paillettes confèrent au matériau un excellent amortissement des vibrations et rendent l'usinage agréable, mais elles agissent également comme des élévateurs de contraintes internes sous tension, ce qui limite l'allongement et la résistance aux chocs.
Dans la fonte ductile, une petite addition de magnésium dans la poche provoque la solidification du carbone sous forme de minuscules sphères, appelées nodules. Sans pointes d'écailles pointues pour concentrer les contraintes, la fonte ductile atteint des résistances à la traction de 400 MPa et plus, avec un allongement de 2 à 18 pour cent selon la qualité. Le compromis est un amortissement légèrement inférieur et un usinage légèrement plus exigeant par rapport à la fonte grise.
Pour les ingénieurs achats, la traduction pratique est simple : la fonte grise maintient les structures silencieuses et stables ; la fonte ductile maintient les structures intactes sous charge.
| Propriété | Fonte grise | Fonte Ductile |
|---|---|---|
| Forme graphite | Flocons | Sphéroïdes |
| Résistance à la traction | 150 à 350 MPa | 400 à 700 MPa |
| Allongement à la rupture | < 1 % | 2 à 18 % |
| Amortissement des vibrations | Excellent | Modéré |
| Usinabilité | Excellent | Bon |
| Résistance aux chocs | Faible | Élevé |
| Coût relatif par pièce | Faibleer | Élevéer |
La fonte grise absorbe les vibrations ; la fonte ductile absorbe les chocs. Comprendre cette seule différence résout plus de différends en matière de casting que n'importe quelle négociation de prix.
Faire correspondre l'alliage au composant
Pièces moulées pour compresseur
Les corps de compresseur, les carters, les sièges de roulement et les sièges de rotor passent leur durée de vie sous des vibrations continues et des contraintes mécaniques cycliques. La fonte grise est le choix classique pour ces pièces structurelles car elle maintient une faible résonance et réduit le bruit rayonné. Les cylindres, les zones de soupapes et les chambres de décharge, en revanche, sont souvent confrontés à une pression interne plus élevée et à des charges thermiques répétées ; la fonte ductile offre la marge de sécurité dont ces zones de travail ont besoin.
Une gamme typique de produits de compresseurs utilise donc les deux métaux. Les pièces moulées du cadre et du support, où la rigidité et l'amortissement comptent, sont généralement en fonte grise. Les zones soumises à la pression et sensibles à la fatigue, telles que les cylindres et les sièges d'échappement, sont spécifiées en fonte ductile. Cette approche hybride est une pratique courante parmi les équipementiers expérimentés en compresseurs.
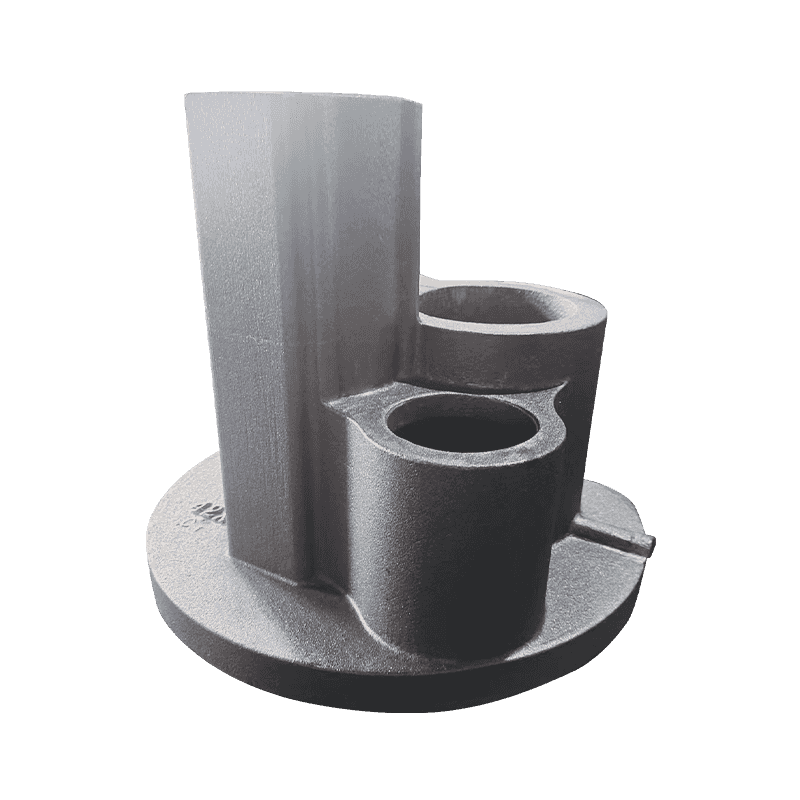
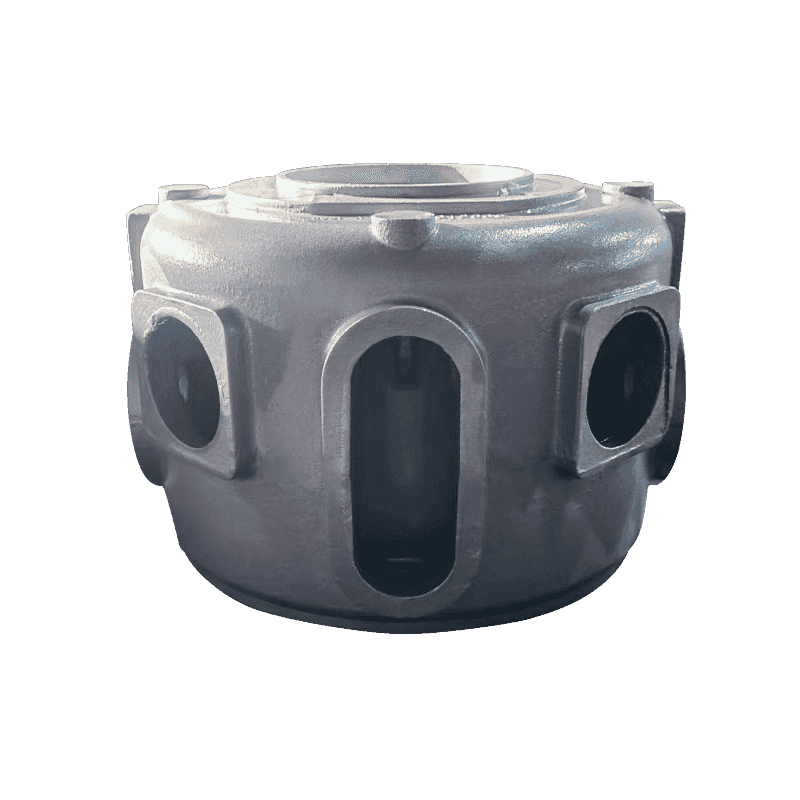
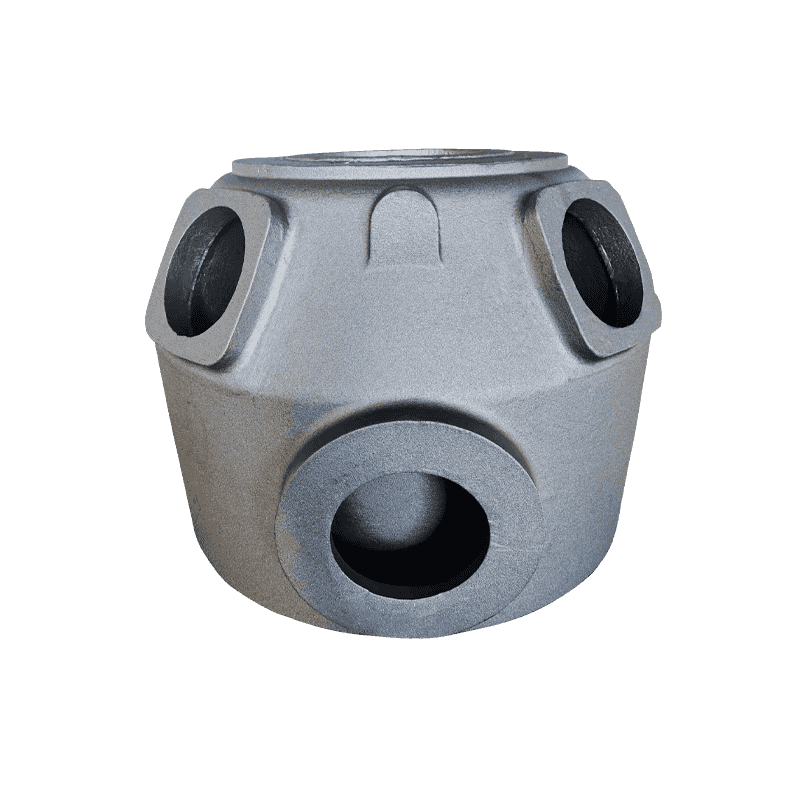
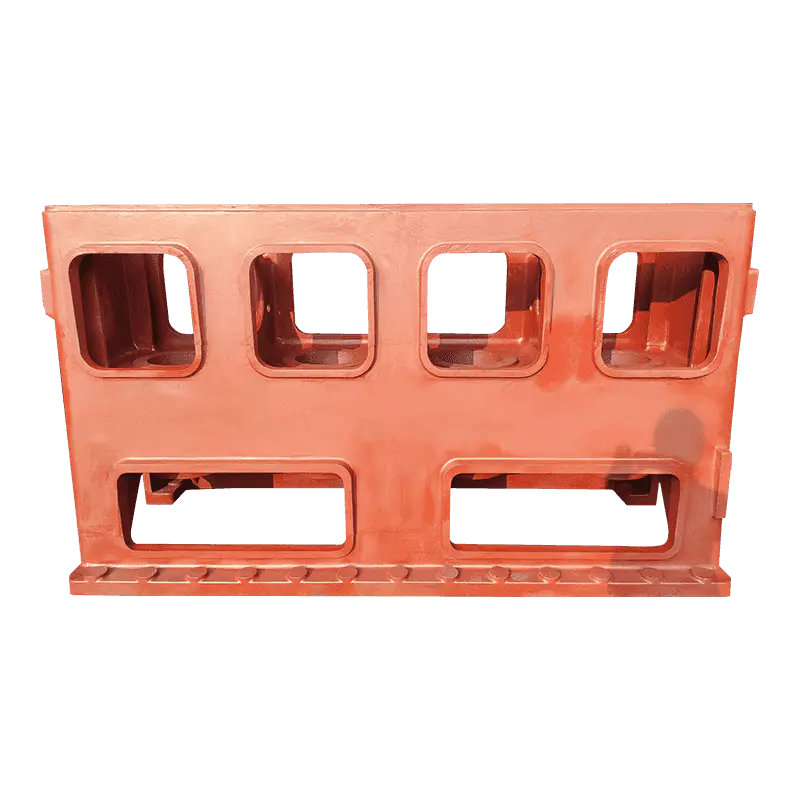 Corps de compresseur moulé en fonte ductile pour l'intégrité de la pression Ce moulage convient aux cylindres de compresseur et à d'autres zones de retenue de pression où une densité élevée et une résistance à la fatigue, aux fissures et à la déformation sont requises pour réussir les tests hydrostatiques. Voir le produit →
Pièces moulées pour pompes et vannes
Les corps de pompe, les couvercles de pompe, les corps de vanne et les pièces moulées liées à la roue sont jugés selon une norme différente : l'intégrité sous pression. Ces pièces doivent passer des tests hydrostatiques, résister à l'érosion et maintenir une stabilité dimensionnelle au contact des fluides de procédé. La fonte ductile domine cette catégorie car les sections de paroi peuvent être plus minces et la pression de service plus élevée sans le risque de rupture fragile du graphite en paillettes.
La fonte grise apparaît encore dans les composants de pompes où la pression est faible et où l'économie d'usinage est importante, comme les boîtiers de roulements, les couvercles et les brides auxiliaires. La logique de sélection doit suivre l’enveloppe de pression et non la tradition.
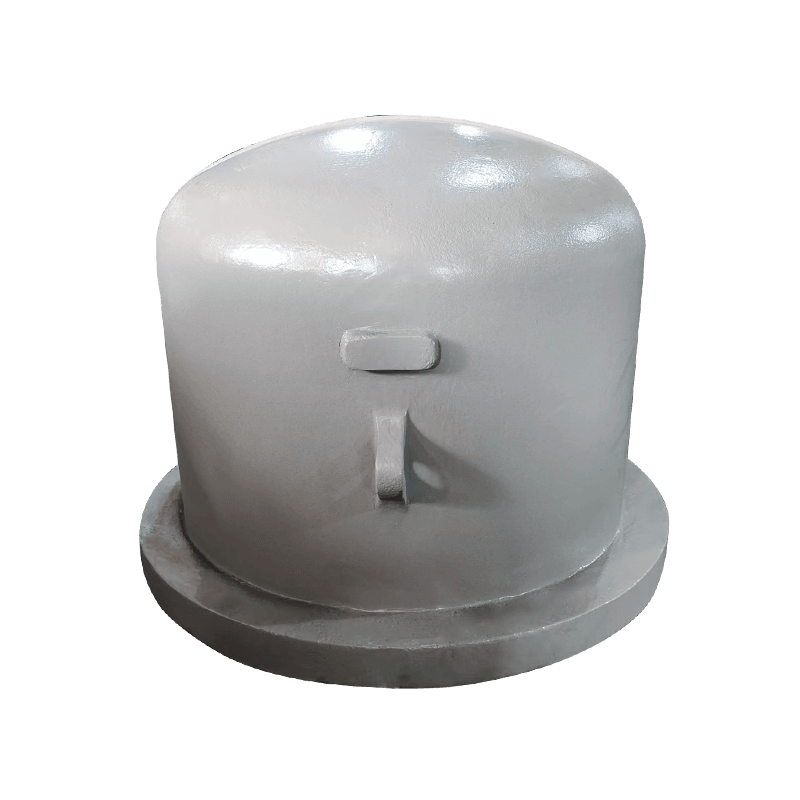
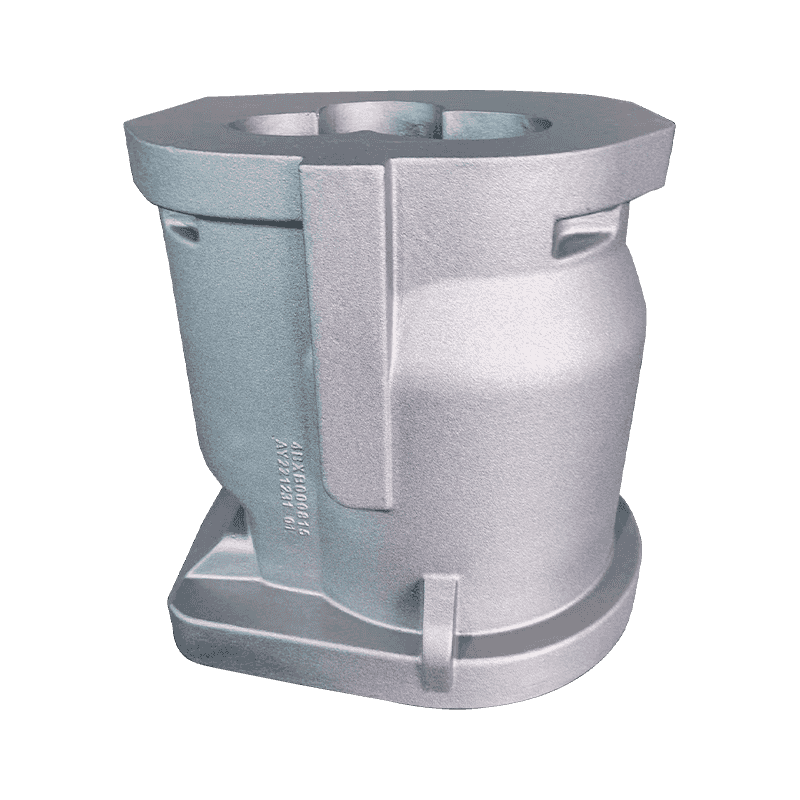
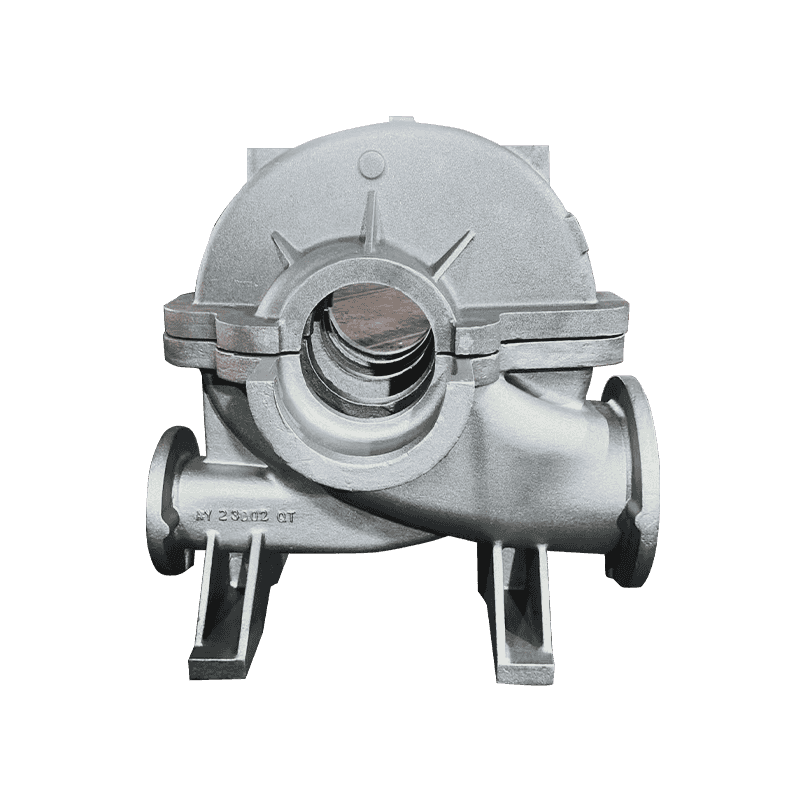
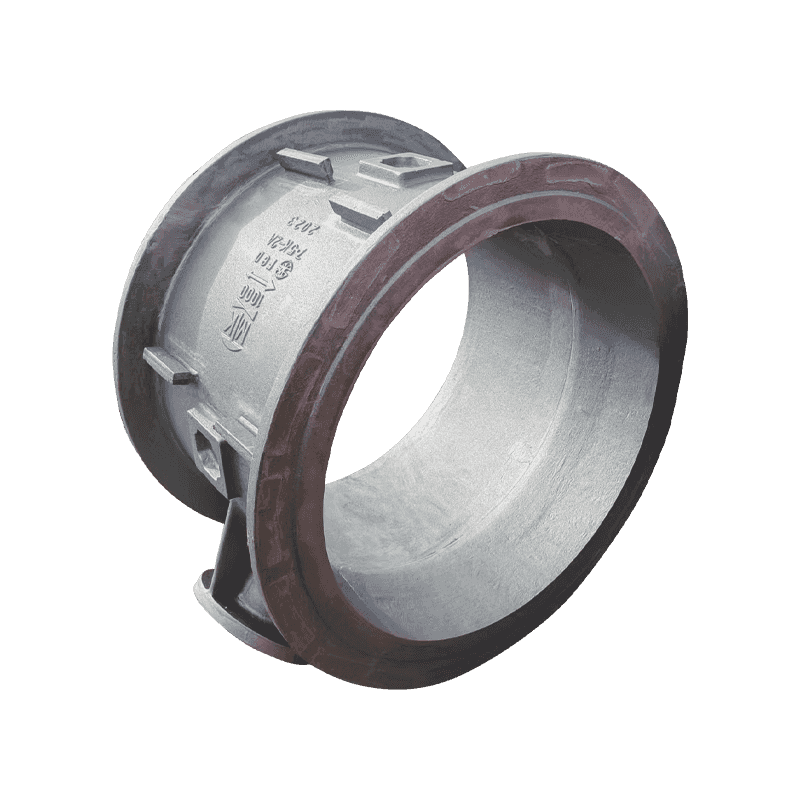 Corps de vanne de pompe moulé pour le contrôle du débit et le support Ce corps de vanne de pompe offre un support stable et un acheminement correct du fluide via ses canaux d'écoulement intégrés, un composant basse pression où l'économie d'usinage de la fonte grise est logique. Voir le produit →
Structures de machines-outils
Les bases et colonnes de machines-outils répondent à une exigence différente : la stabilité dimensionnelle à long terme. Une opération d’usinage de précision ne peut pas respecter des tolérances strictes si la structure derrière elle résonne ou glisse sous la charge. La fonte grise est un matériau qui a fait ses preuves, car sa structure en graphite lamellaire amortit bien mieux les vibrations que l'acier ou la fonte ductile, et elle accepte le grattage et la finition fine qu'exigent les rails de guidage.
La fonte ductile entre dans la construction de machines-outils dans des zones porteuses spécifiques, telles que les supports de broches et les joints fortement chargés, où la résistance à la traction compte plus que l'amortissement. Le traitement thermique façonne également la précision à long terme : le le traitement thermique des pièces moulées de machines-outils peut améliorer la résistance à l'usure tout en éliminant le stress résiduel.
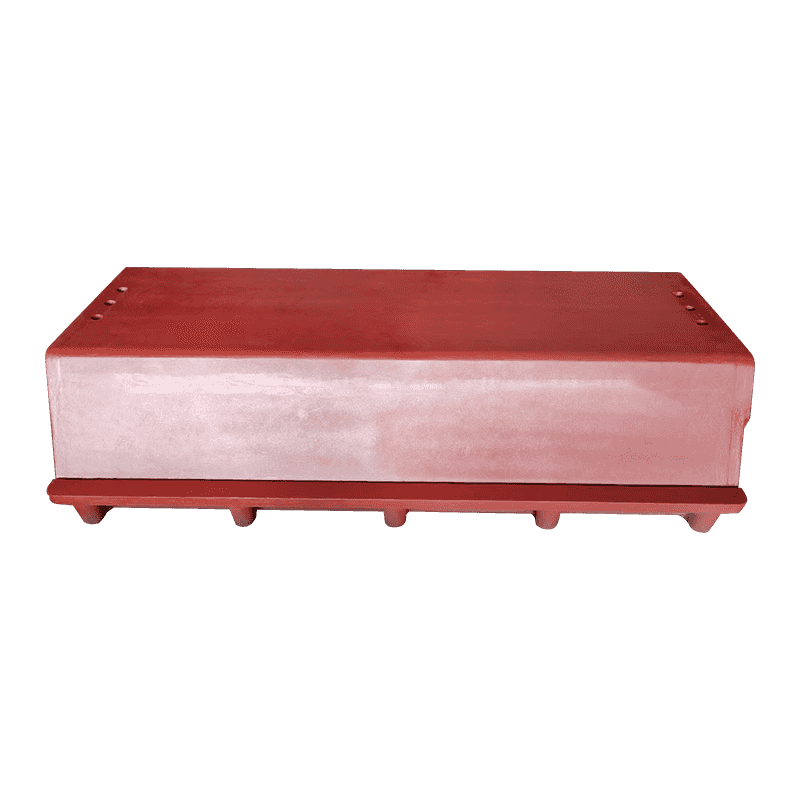
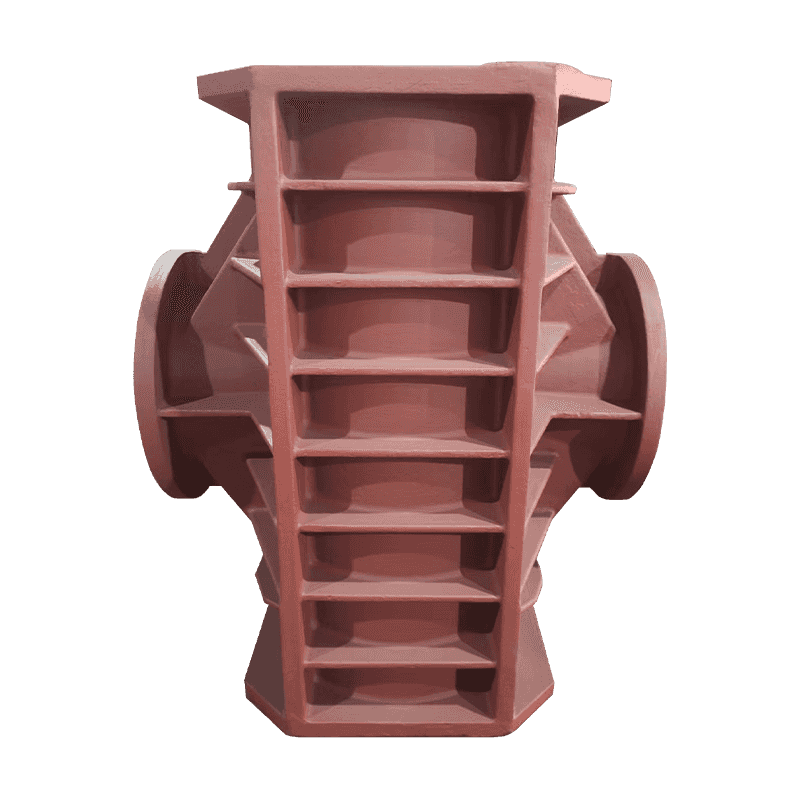
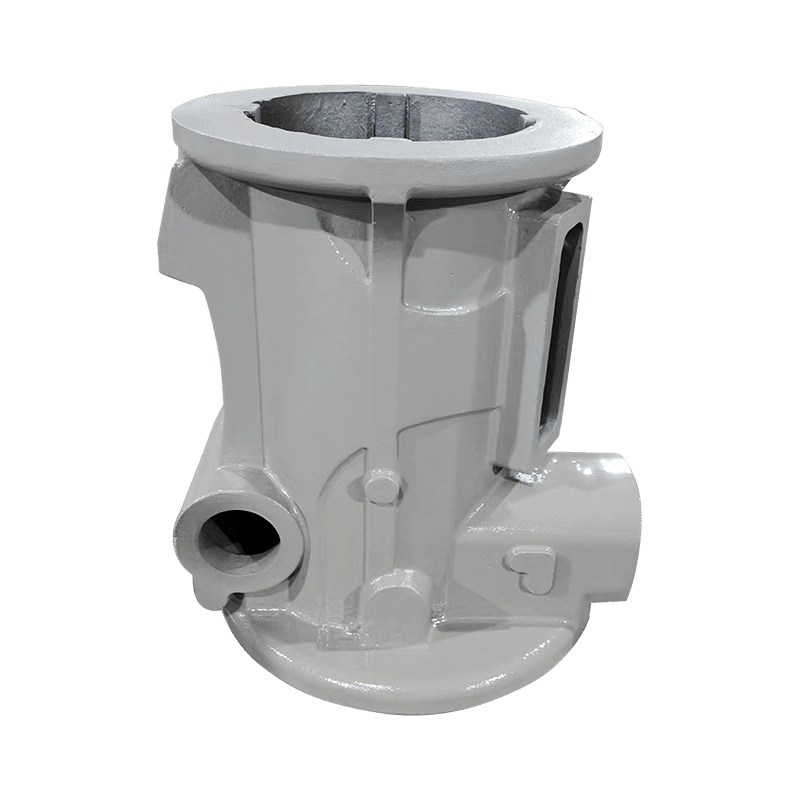
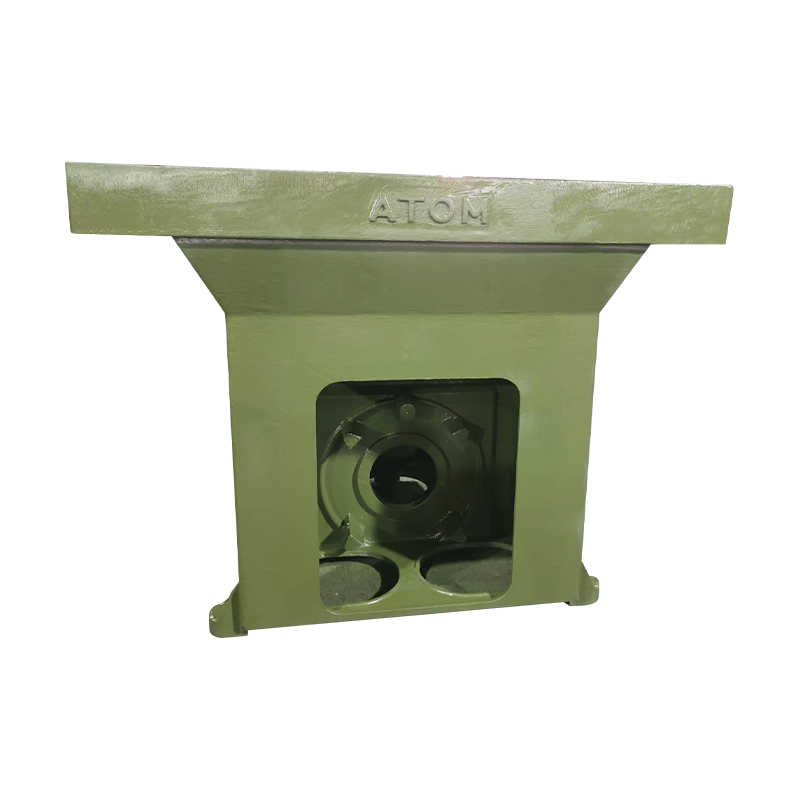 Moulage de base de machine-outil pour la stabilité et l’amortissement des vibrations Cette base supporte les composants de la machine-outil et maintient la précision de travail en résistant à la déformation et en absorbant les vibrations, un choix spécifique lorsque l'amortissement de la fonte grise l'emporte sur la résistance à la traction. Voir le produit →
Quatre facteurs de qualité à vérifier avant d'approuver un fournisseur
L'expression « pièces moulées en fonte ductile grise » semble suffisamment large pour couvrir n'importe quelle fonderie, mais la différence entre une pièce moulée qui dure et une autre qui fuit, se fissure ou se déforme est la discipline du processus. Avant de s’engager auprès d’un fournisseur, les acheteurs doivent vérifier quatre domaines.
- Contrôle métallurgique. L'équivalent en carbone, la teneur en silicium et les pratiques d'inoculation déterminent la forme et le refroidissement du graphite. Une fonderie qui enregistre chaque fusion et peut partager des analyses spectrochimiques est une fonderie capable de conserver une nuance sur plusieurs cycles de production.
- Sensibilité des sections. Il est difficile de couler une pièce coulée composée de sections minces et épaisses car les vitesses de refroidissement diffèrent. La fonte grise qui refroidit fortement en sections minces devient difficile à usiner ; la fonte ductile qui perd sa nodularité dans les sections lourdes devient faible. Le fournisseur doit expliquer comment les deux conditions sont contrôlées.
- Tolérance dimensionnelle et surépaisseur d'usinage. Les classes de tolérance de fonderie et les surépaisseurs d'usinage convenues définissent la quantité de matière que votre centre d'usinage doit enlever. Les litiges commencent souvent par des tolérances incohérentes et non par des dimensions nominales erronées.
- Inspection et tests. Confirmez si la fonderie effectue des tests de traction, de dureté, de pression, par ultrasons ou par particules magnétiques. Un certificat d'essai n'a de sens que s'il correspond au même lot que vos pièces coulées.
Travailler avec une fonderie qui considère les deux familles comme son activité principale
Haian Aoyu Machines Manufacturing Co., Ltd. produit des pièces moulées en fonte grise et en fonte ductile comme activité principale et non comme activité secondaire occasionnelle. L'entreprise exploite une fonderie d'une capacité annuelle de 20 000 tonnes à Nantong, dans le Jiangsu, avec 30 000 mètres carrés de bâtiments, et exporte vers les États-Unis, l'Allemagne, l'Italie, le Danemark, la Suisse, la Belgique, l'Espagne et le Japon.
Pour les fabricants d’équipements, l’avantage pratique est que les deux familles de fer peuvent être planifiées dans une seule chaîne d’approvisionnement. Pièces moulées de compresseur telles que corps, cadres, cylindres, carters et seaux d'huile ; les pièces moulées de pompes et de vannes telles que les corps de pompe, les couvercles et les corps de vanne ; et les pièces moulées de machines-outils telles que les bases et les colonnes peuvent être regroupées sous un seul système de qualité et un seul canal de communication.
Une fonderie qui coule quotidiennement les deux familles est également plus rapide à transformer un dessin en paramètres de processus. Lorsqu'une pièce est en fonte grise et une autre en fonte ductile, le fournisseur peut signaler d'éventuels problèmes de coulée avant la découpe de l'outillage, plutôt qu'après l'échec de l'inspection du premier lot.
L'essentiel
Les « pièces moulées en fonte ductile grise » ne sont pas une décision matérielle unique ; c'est une décision de portefeuille. La fonte grise contribue au contrôle des vibrations, à l'usinabilité et à la réduction des coûts. La fonte ductile contribue à la résistance, à la ténacité et à l'intégrité de la pression. La meilleure stratégie d'approvisionnement consiste à définir chaque pièce moulée par son travail mécanique, puis à laisser la fonderie proposer la nuance appropriée et à vérifier la métallurgie, les dimensions et les enregistrements d'inspection avant le début de la production.