FR
La différence microstructurale explique presque tout
La fonte grise et la fonte ductile partagent la même chimie de base : fer, carbone et silicium, avec de petites quantités de manganèse, de soufre et de phosphore. La différence décisive réside dans la façon dont le carbone se solidifie lorsque le métal refroidit dans le moule.
Dans la fonte grise, le carbone précipite sous forme de graphite en paillettes. Ces flocons forment un réseau connecté à l’intérieur du métal, ce qui confère à la fonte grise sa surface de fracture grise caractéristique. Les flocons agissent également comme des encoches internes qui limitent la résistance à la traction et laissent le métal presque sans allongement. Dans la fonte ductile, un traitement au magnésium force le graphite à former des nodules sphériques au lieu de flocons. La suppression des pointes acérées des éclats supprime les points où les contraintes se concentrent et le métal acquiert la capacité de se déformer plastiquement avant de se fracturer.
Ce simple changement dans la forme du graphite est à l'origine de presque toutes les différences pratiques entre les deux matériaux de coulée. Cela explique également pourquoi les fonderies les traitent comme des lignes de production distinctes : la fonte ductile nécessite un contrôle plus strict du processus, et cette différence se reflète dans le prix.
Les cinq chiffres qui comptent le plus
Lorsqu'un dessin arrive pour examen, les ingénieurs comparent la fonte grise et la fonte ductile à l'aide d'un ensemble compact de propriétés mécaniques. Les valeurs ci-dessous représentent deux qualités d'ingénierie courantes.
| Propriété | Fonte grise, ASTM A48 classe 30 | Fonte ductile, ASTM A536 65-45-12 |
|---|---|---|
| Résistance à la traction | 30 000 psi (207 MPa) | 65 000 psi (450 MPa) |
| Limite d'élasticité | Non défini | 45 000 psi (310 MPa) |
| Allongement à la rupture | Moins de 1% | 12% |
| Capacité énergétique d’impact | Environ 2 pieds-livres | 7 à 15 pi-lb |
| Amortissement relatif des vibrations | Excellent | Modéré |
| Conductivité thermique relative | Plus haut | Inférieur |
| Cote d'usinabilité | Supérieure | Bon |
Notez la ligne de limite d'élasticité de la fonte grise. Ce n'est pas une omission. La fonte grise se fracture sous tension avant de se déformer plastiquement, elle n'a donc pas de limite d'élasticité définie. Cela est acceptable dans un composant avec un facteur de sécurité généreux et une limitation sérieuse dans une pièce qui doit résister aux chocs, aux cycles de pression ou aux charges de flexion.
La conductivité thermique suit la même logique. Le réseau de graphite de la fonte grise conduit la chaleur plus facilement que la structure nodulaire de la fonte ductile, ce qui est important dans les composants chauds, tels que les tambours de frein, les chemises de cylindre et certaines pièces de compresseur. La fonte ductile cède un peu de performances thermiques en échange de résistance et de ténacité.
Quand la fonte grise est la bonne réponse
Le graphite en flocons de la fonte grise accomplit deux tâches que la fonte ductile ne peut égaler. Premièrement, il amortit les vibrations. Lorsque le matériau reçoit de l'énergie mécanique, les flocons de graphite la dissipent par déformation microscopique. C'est pourquoi la fonte grise reste le choix classique pour les bases de machines-outils, les colonnes et autres structures à rigidité critique où les vibrations nuisent directement à la qualité de surface et à la durée de vie des outils.
Deuxièmement, la fonte grise fonctionne exceptionnellement bien. Les flocons de graphite agissent comme brise-copeaux lors de la coupe, réduisant ainsi l'usure des outils et améliorant la finition des surfaces usinées. Pour les pièces comportant des passages creusés complexes (corps de pompe, carters de compresseur, galeries d'huile), cet avantage d'usinabilité se reflète directement dans le coût par pièce finie.
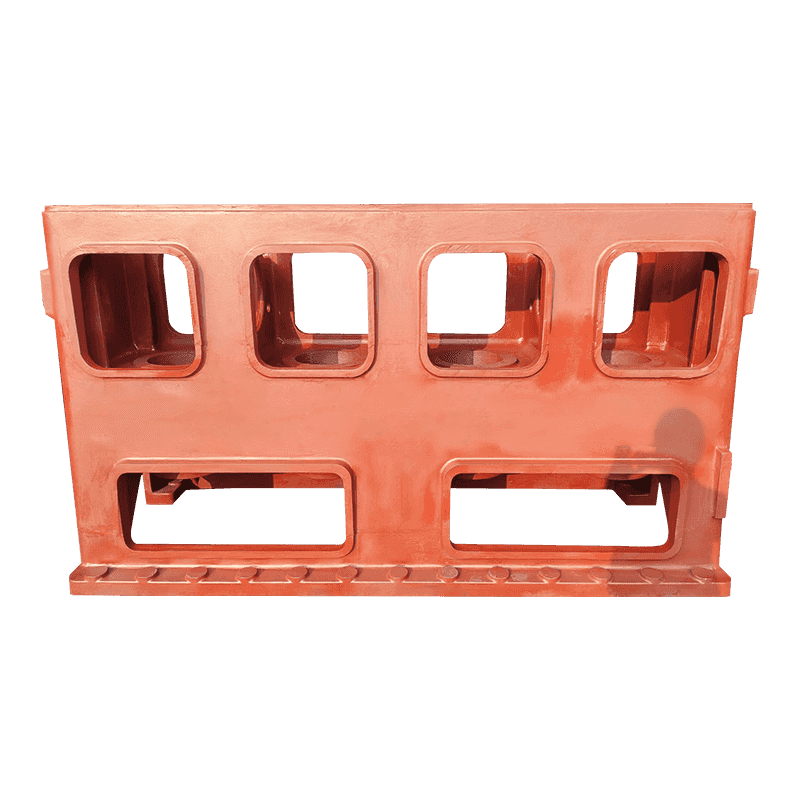
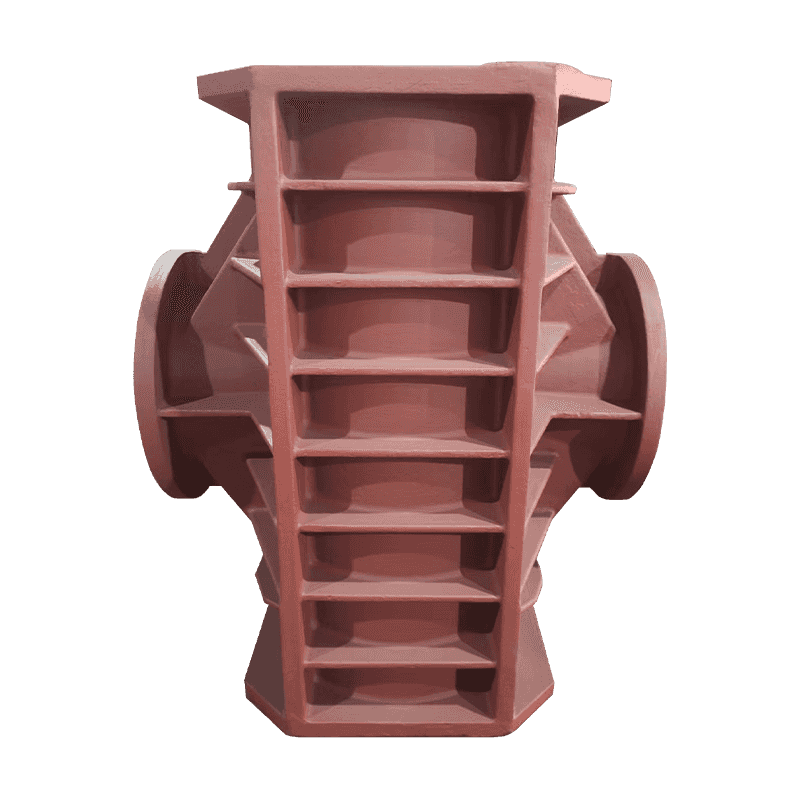
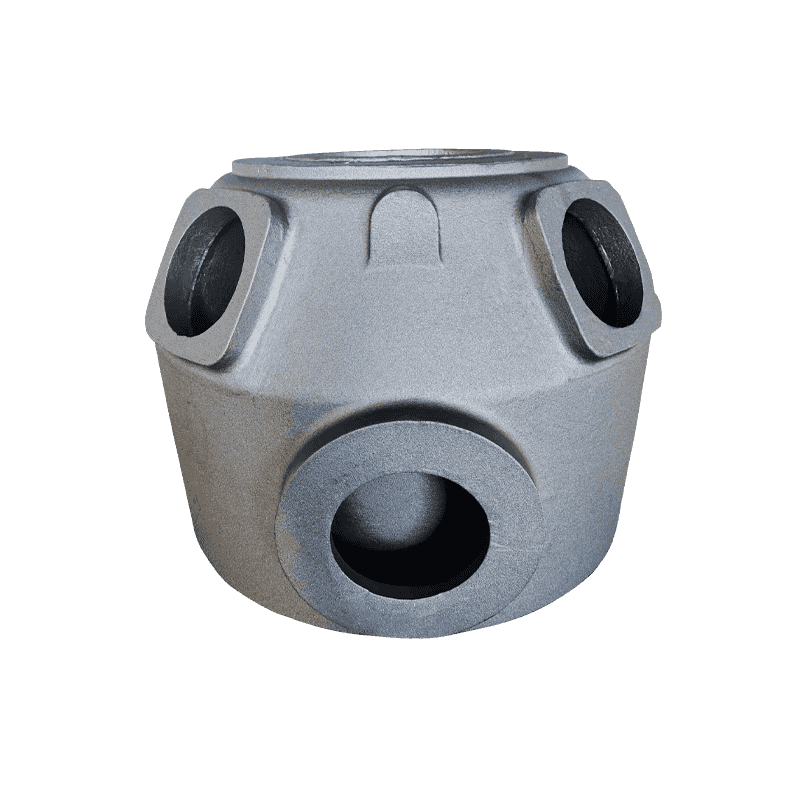
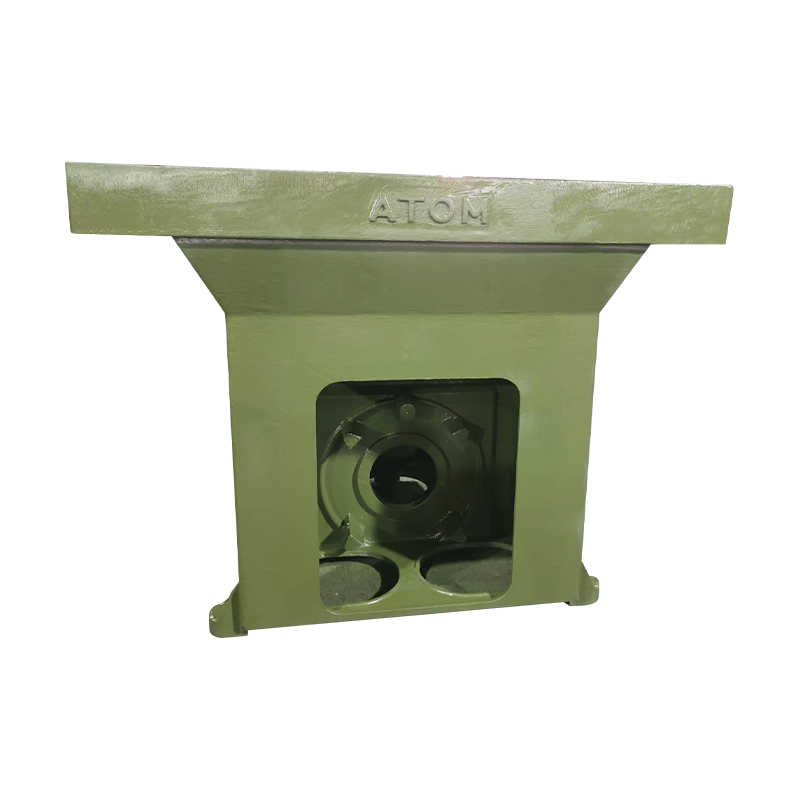 Moulage de base de machine-outil de précision pour un support stable Cette pièce moulée de base de machine-outil supporte et positionne les composants de la broche, du banc et de la table de travail, contribuant ainsi à la rigidité et à la stabilité dimensionnelle de la machine. Son usinabilité et ses propriétés d'amortissement des vibrations sont pertinentes lorsque les charges statiques et les températures modérées dominent les applications. Voir le produit →
Conception gagnante : Lorsque les charges dominantes sont statiques, la température de service est modérée et le contrôle des vibrations est une priorité, la fonte grise offre généralement le coût total le plus bas. Gardez le facteur de sécurité généreux et l'absence de limite d'élasticité définie est rarement un problème pratique.
Quand la fonte ductile protège la conception
Changez le type de charge et la réponse s’inverse. Si une pièce moulée doit absorber les chocs, maintenir la pression ou survivre à une fatigue cyclique élevée, la fonte ductile offre quelque chose que la fonte grise ne peut structurellement pas : une déformation avant rupture. Un carter de compresseur en est un bon exemple. Il soutient le vilebrequin et résiste aux forces alternatives des bielles. Dans un carter en fonte grise, une discontinuité dans la coulée peut se transformer rapidement en fissure se propageant car les pointes des éclats concentrent les contraintes. Dans la fonte ductile, les contraintes se répartissent autour de chaque nodule et une fissure doit travailler beaucoup plus fort pour se développer.
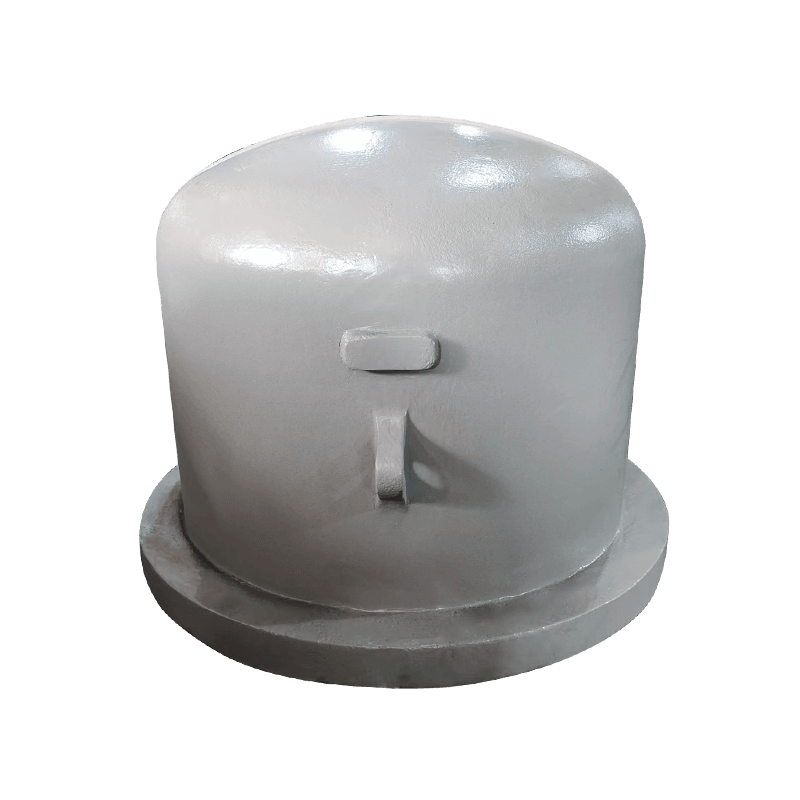
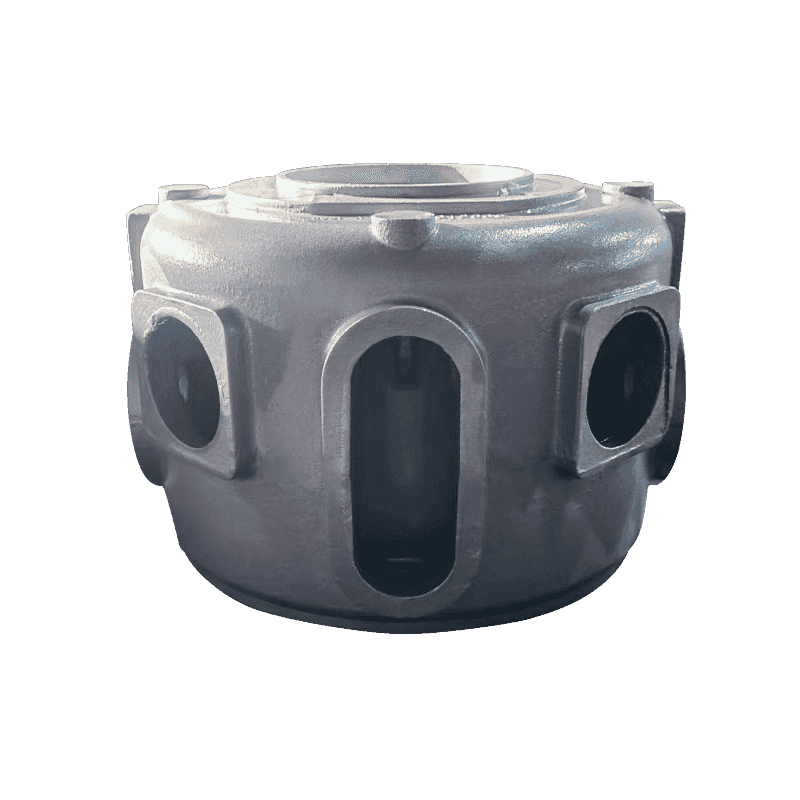
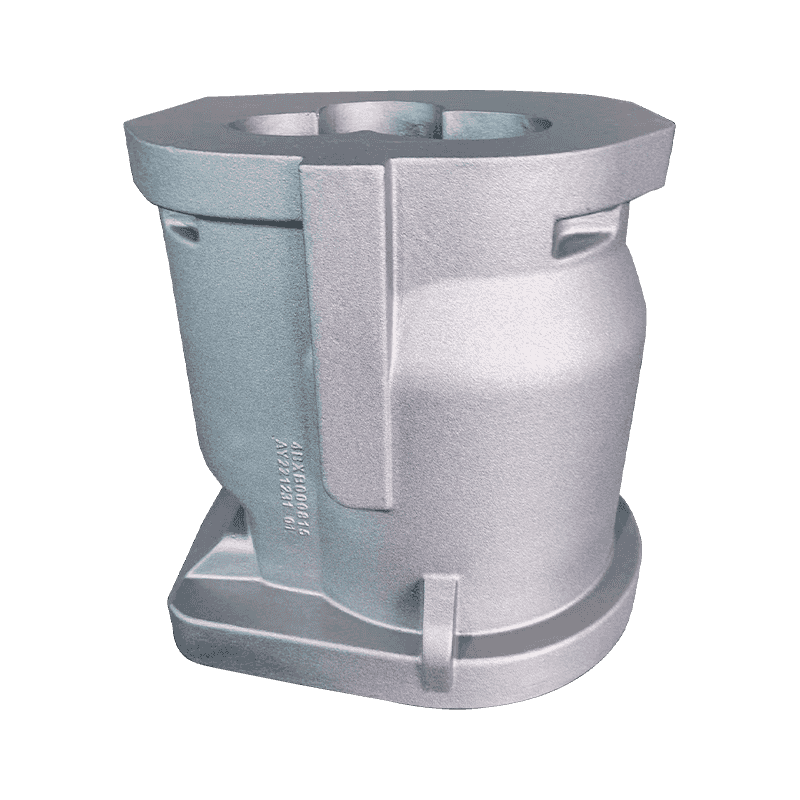
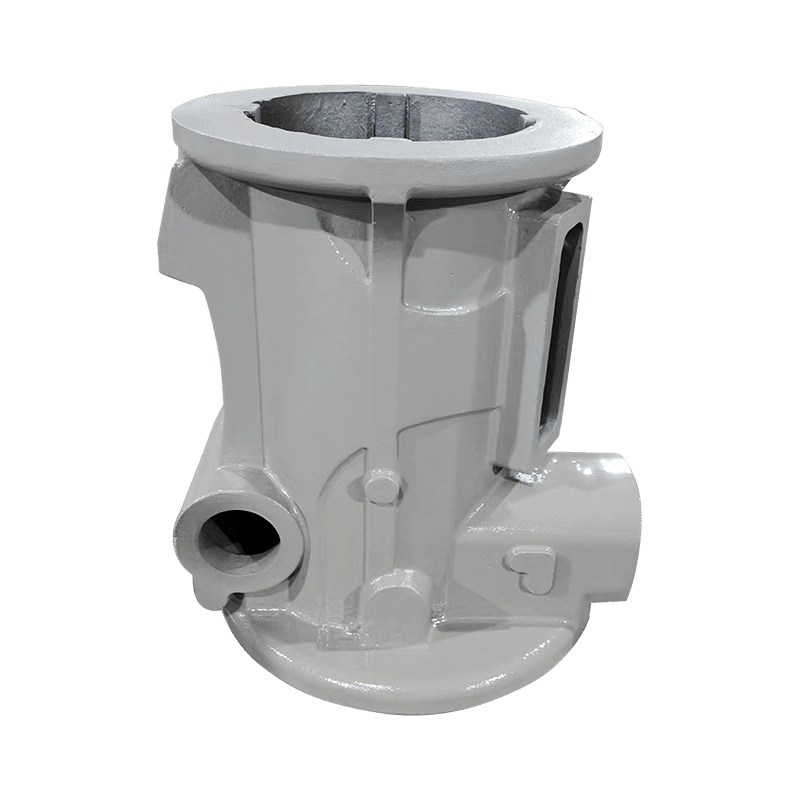
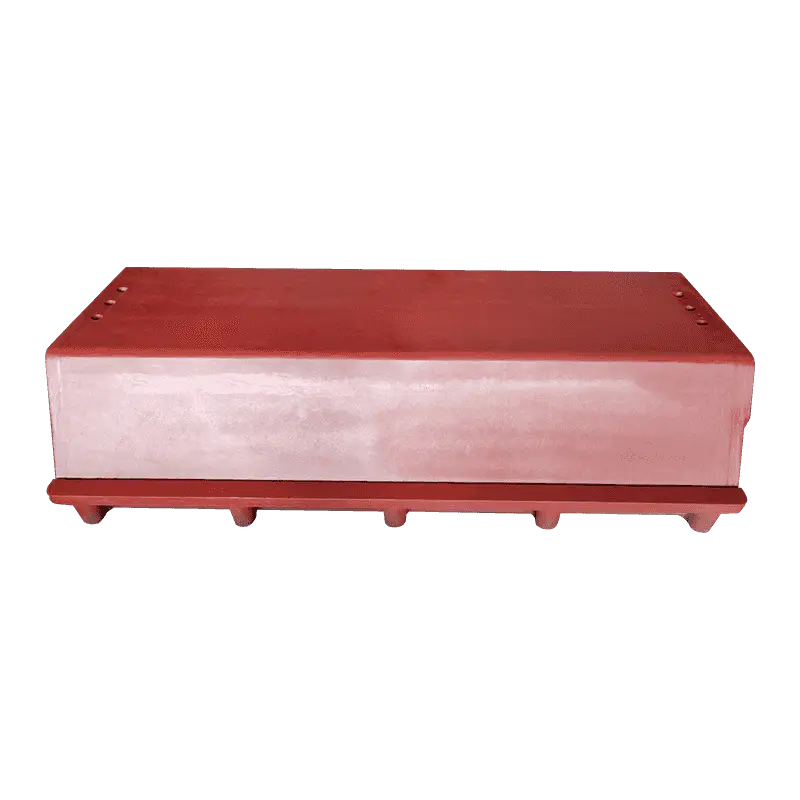 Carter de compresseur en fonte ductile pour la résistance à la fatigue Un carter de compresseur en fonte ductile offre une déformation avant rupture, répartissant les contraintes autour des nodules de graphite pour résister à la croissance des fissures sous des forces alternées. Il convient aux applications absorbant les chocs, maintenant la pression ou subissant une fatigue due à des cycles élevés. Voir le produit →
La même logique s'applique aux corps de vannes, aux corps de pompe et à d'autres pièces contenant de la pression. Les concepteurs spécifient des qualités de fonte ductile telles que 65-45-12 ou 80-55-06, car ces qualités leur donnent une véritable limite d'élasticité sur laquelle calculer. Si vous souhaitez mieux comprendre ce qu'est la fonte ductile au niveau des matériaux, commencez par ceci aperçu de la fonte ductile .
Connaître la norme. La fonte grise est généralement spécifiée selon la norme ASTM A48 (classes 20 à 60) ou ISO 185. La fonte ductile est spécifiée selon la norme ASTM A536 (grades telles que 60-40-18, 65-45-12, 80-55-06 et 100-70-03) ou ISO 1083. Écrivez la norme sur le dessin ; un accord verbal ne suffit pas.
Trois questions auxquelles répondre avant de demander un devis
Les fonderies évaluent des dizaines de demandes par semaine. Ceux qui avancent le plus rapidement portent une spécification claire du matériau. Avant d'envoyer la prochaine demande de prix, répondez à trois questions.
- Quel grade et quelle norme ? Pas seulement de la fonte grise ou de la fonte ductile, mais une classe, une qualité et une norme spécifiques afin que la fonderie puisse planifier la fusion.
- Quel est le profil d’épaisseur de section ? Une section épaisse refroidit lentement et grossit la structure du graphite, modifiant ainsi le résultat mécanique. Les pratiques d'inoculation et de refroidissement de la fonderie préservent la qualité spécifiée sur différentes épaisseurs de paroi.
- Quels sont les critères d'acceptation ? Barres de traction coulées séparément, plages de dureté Brinell, inspection par ultrasons ou évaluations de microstructure. Mettez-vous d’accord sur eux avant le début de la production.
L’alimentation est importante. La fonte ductile rétrécit davantage que la fonte grise lors de la solidification. Une pièce moulée en fonte ductile à paroi mince sans chemin d'alimentation est susceptible de présenter une porosité de retrait. Par conséquent, examinez le plan d'injection et de contremarche avec la fonderie avant la production.
La dureté seule peut induire en erreur. Une lecture de dureté élevée ne signifie pas automatiquement une coulée solide. Cela peut indiquer un refroidissement ou une formation de carbure, qui produit une pièce fragile et presque inusinable. Vérifiez toujours avec les données de traction ou de microstructure avant d'approuver un nouveau matériau.
Travailler avec une fonderie qui coule les deux matériaux
Le choix du matériau ne représente que la moitié de l’équation. Le contrôle des processus de la fonderie détermine si une pièce moulée offre réellement les propriétés inscrites sur le dessin. Lorsqu'un fournisseur verse à la fois de la fonte grise et de la fonte ductile dans la même usine, vous obtenez une comparaison directe de la fabricabilité, du délai de livraison et du coût, au lieu d'une présentation pour le matériau avec lequel il est à l'aise.
Haian Aoyu Machinery Manufacturing Co., Ltd. est l’un de ces fournisseurs. La société exploite une usine de coulée de fer dans la province du Jiangsu avec une capacité de coulée annuelle d'environ 20 000 tonnes, 30 000 mètres carrés d'espace d'usine et un record d'exportation qui comprend les États-Unis, l'Allemagne, l'Italie, le Danemark, la Suisse et le Japon. Sa gamme de produits est construite autour de pièces moulées pour compresseurs, pièces moulées pour pompes et vannes, ainsi que pièces moulées pour machines-outils, de sorte que la décision entre le gris et le ductile est prise projet par projet. Vous pouvez parcourir le catalogue complet de produits de coulée pour voir la gamme.
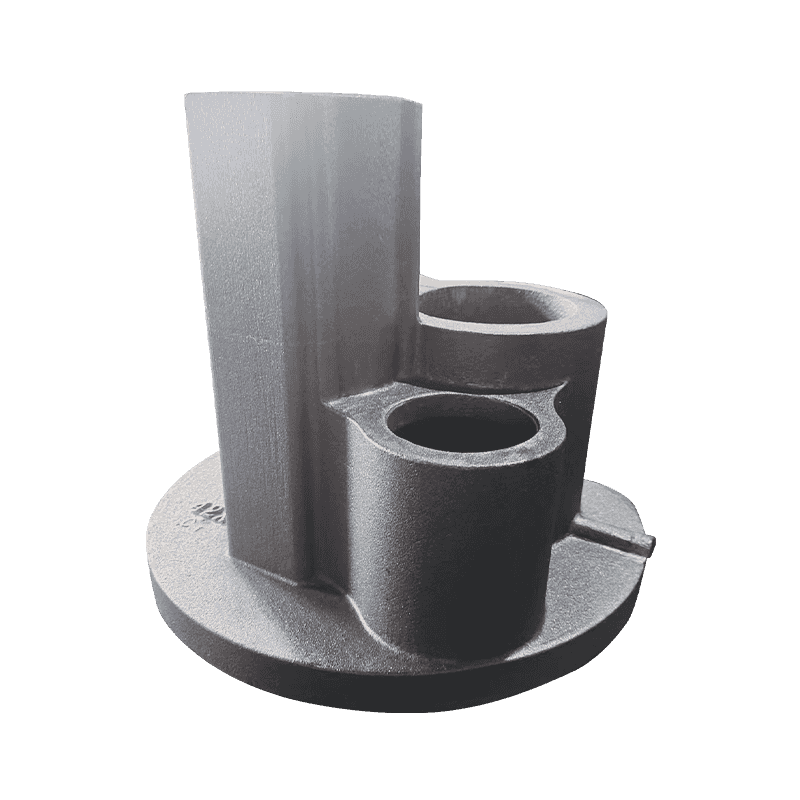
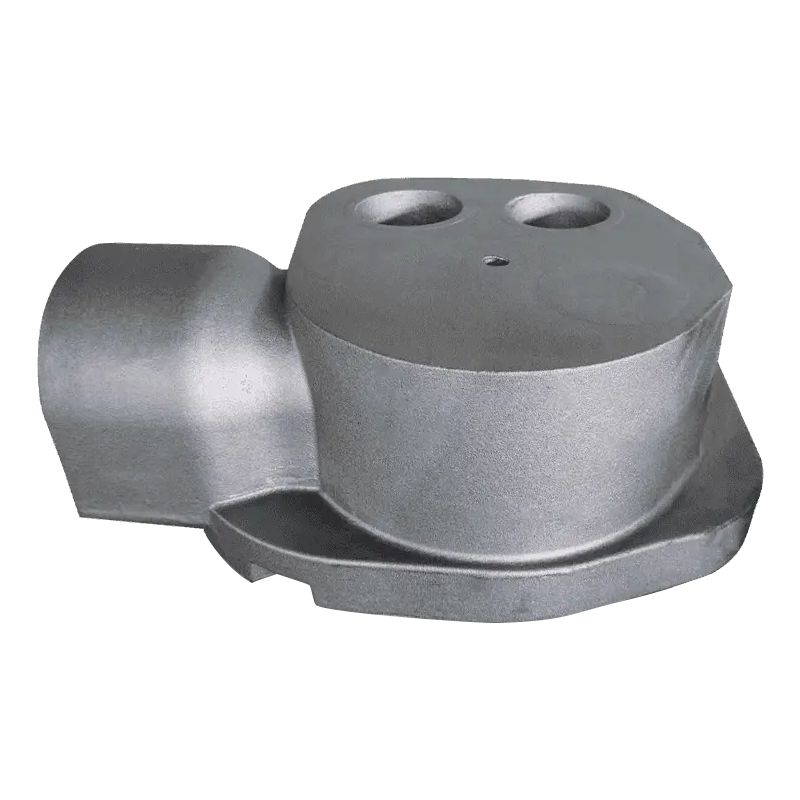
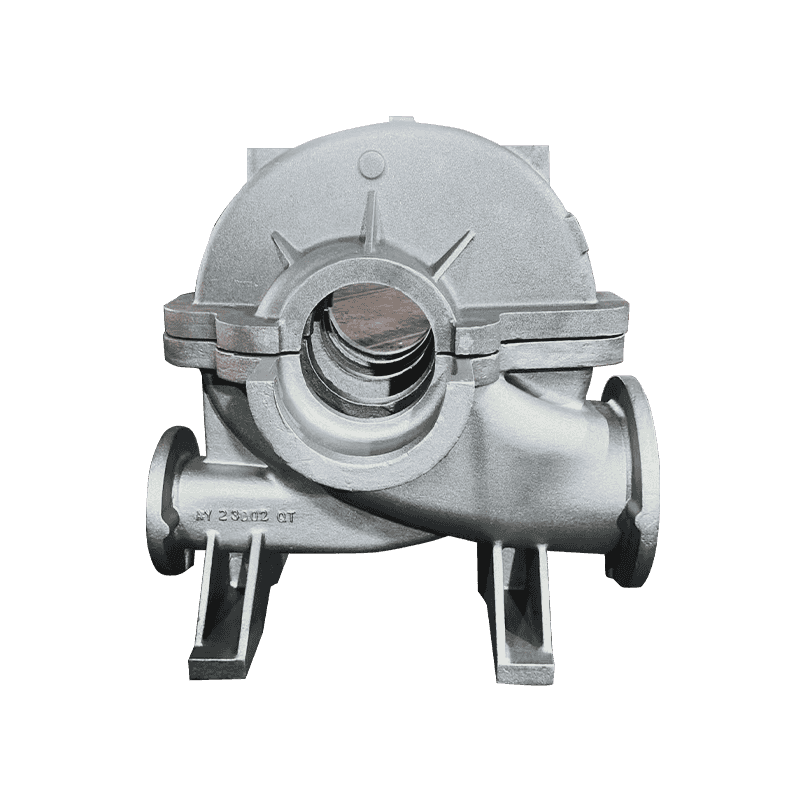
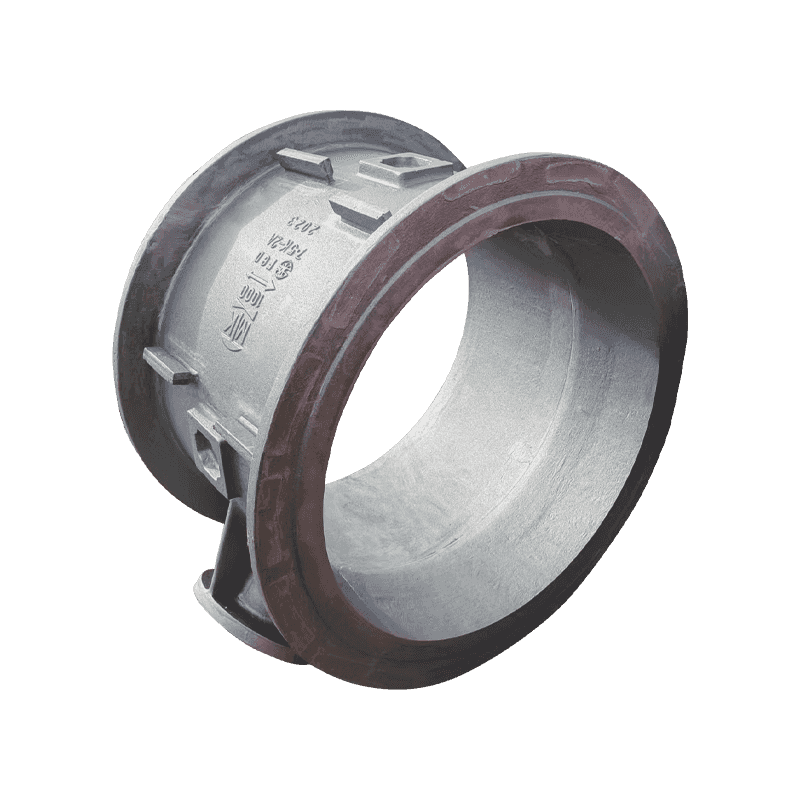 Corps de vanne de pompe moulé avec canaux d'écoulement intégrés Ce corps moulé de vanne de pompe abrite et supporte les composants de vanne tout en dirigeant le fluide à travers des passages d'écoulement usinés. Il s'agit d'un élément clé des systèmes de pompes, et le choix de son matériau est important lors de l'évaluation de la fonte grise par rapport à la fonte ductile en termes de pression et de coût d'usinage. Voir le produit →
Une pièce moulée est une structure et non un échantillon de traction. Le graphite vous indique le comportement du matériau ; la géométrie vous indique le comportement de la pièce.
Le choix entre le gris et le ductile n’est pas un concours de popularité entre matériaux. Il s'agit d'une évaluation structurelle de ce à quoi une pièce sera confrontée (vibrations, impacts, pression, chaleur) et de ce qu'il en coûtera pour l'usiner jusqu'à son état fini. Commencez par la structure du graphite, comparez les chiffres et laissez une expérience en fonderie avec les deux matériaux confirmer la décision. Cette séquence est plus rapide qu'une panne sur le terrain et moins chère qu'une ingénierie excessive à chaque casting.