FR
La dure vérité sur les carbures dans les pièces moulées en fonte ductile
Après quatre trous de production, la perceuse commence à fumer. Le certificat de matériau indique la fonte ductile, grade 80-55-06. Une vérification ponctuelle de la dureté près d'un passage creusé indique 312 HBW, bien au-dessus des spécifications. Les copeaux sont courts, granuleux et gris au lieu de boucles nettes. La pièce est dimensionnellement conforme, mais elle sera difficile à usiner et risquée sous charge. La cause est presque certainement les carbures.
Les carbures présents dans les pièces moulées en fonte ductile apparaissent rarement lors de l'inspection à la réception. Ils se cachent derrière une dureté moyenne acceptable et une surface propre. Ils deviennent visibles lorsque les outils s'usent en quelques minutes, que les filetages se déchirent ou qu'un test de pression échoue. Comprendre ce qui les crée et comment les fonderies les empêchent d'entrer est le moyen le plus direct d'éviter de payer deux fois pour le même problème : une fois pour le moulage, une fois pour l'usinage et la garantie.
La différence pratique entre une fonte ductile fiable et une coulée problématique n'est généralement pas la dureté moyenne. C'est l'absence de phases dures et fragiles précisément dans les zones qui doivent être usinées et chargées.
Que sont les carbures et pourquoi ils apparaissent
Dans un support correctement solidifié fonte ductile structure, le carbone précipite sous forme de graphite sphéroïdal lors de la solidification eutectique. Ces nodules de graphite confèrent au fer sa ductilité, sa capacité d’amortissement et son usinabilité. La transformation dépend du temps et des conditions de nucléation.
Lorsque la vitesse de refroidissement locale est trop rapide ou lorsque la composition fondue s'éloigne de la zone stable du graphite, le carbone se combine directement avec le fer pour former de la cémentite (Fe3C). Si la cémentite forme un réseau connecté, la structure est appelée carbure ledéburitique. C’est la même phase qui donne sa dureté à la fonte blanche, mais dans la fonte ductile, il s’agit d’un défaut et non d’une caractéristique de conception.
La recherche sur la solidification du fer nodulaire pointe vers les mêmes déclencheurs :
- Refroidissement rapide en coupes fines. Les parois du cylindre, les nervures de pompe et les bords de guidage se solidifient plus rapidement que les bossages lourds, laissant peu de temps au graphite pour se développer.
- Équivalent à faible teneur en carbone. Une valeur CE inférieure à environ 4,3 pousse la solidification vers la formation de carbure.
- Éléments stabilisateurs en carbure. Le chrome, le manganèse, le molybdène, le vanadium et le bore favorisent la cémentite même à des niveaux modérés, pénétrant souvent par la ferraille d'acier non surveillée.
- L'inoculation s'estompe. L'inoculation fournit les sites de nucléation dont le graphite a besoin. Trop peu d'inoculant, ou un délai trop long avant de verser, laisse la fonte sans ces sites.
- Conditions thermiques localisées. Les dernières zones de congélation d'une pièce moulée sont celles où se concentrent les carbures massifs.
"Les carbures sont la mémoire de la pièce moulée de son propre historique de refroidissement. La question est de savoir si vous lisez cette mémoire avant l'usinage ou après une panne."
Infos. Les carbures ne sont pas automatiquement une cause de rejet. Certaines spécifications industrielles tolèrent jusqu'à 3 pour cent de carbure par zone dans des zones non fonctionnelles définies. La question est de savoir si la tolérance est documentée et convenue, ou si elle est découverte par hasard.
Quel effet les carbures sur l'usinage et la durée de vie
Première règle des problèmes de carbure : ils sont locaux. Un seul point froid dans une cavité du moule peut produire une zone de carbure tandis que le reste de la pièce moulée est sain. Des échantillons de traction moyenne peuvent passer, et la pièce moulée peut encore détruire une fraise ou se fissurer en service.
C'est généralement dans l'usinage que le problème apparaît en premier. La cémentite est beaucoup plus dure que la matrice perlitique ou ferritique, donc un outil coupant traversant une zone de carbure subit des impacts violents. La durée de vie de l'outil diminue, le contrôle dimensionnel devient instable et finit par se déchirer. En forage, la différence entre un bon lot et un mauvais lot est visible dès les premiers trous.
Du côté des performances, les carbures suppriment la capacité du matériau à se déformer plastiquement. Une pièce moulée avec un réseau de carbure prononcé se comporte comme la fonte blanche : plus dure, mais cassante. L'allongement peut tomber en dessous de 3 %, l'énergie d'impact chute fortement et la pièce devient sensible aux entailles et aux concentrations de contraintes. Cela est important pour les corps de pompe sous pression, les boîtiers de compresseurs soumis à des cycles thermiques et les structures de machines-outils qui doivent maintenir l'alignement.
| Propriété | Fonte ductile normale | Avec réseau carbure |
|---|---|---|
| Dureté (HBW) | 170 - 250 | 300 - 500 localisés |
| Allongement (%) | 6 - 18 | En dessous de 3 |
| Résistance aux chocs (J) | 8 - 25 | En dessous de 5 |
| Usinabilité | Bon avec un outillage standard | Pauvre ; usure et écaillage rapides |
| Comportement d'échec | Déformation ductile avec avertissement visible | Fracture fragile sans avertissement significatif |
Danger. Dans une pièce soumise à pression, une zone de carbure au niveau d'un coin interne agit comme un initiateur de fissures. Lorsqu'une pression est appliquée, la zone dure ne peut pas supporter la déformation et la rupture passe d'une fuite avant rupture à une fracture soudaine.
Contrôles de processus qui empêchent les carbures d'entrer
Le contrôle du carbure dépend de quatre variables : la chimie, l'inoculation, la vitesse de refroidissement et le traitement thermique. Les fonderies les plus puissantes gèrent ces quatre éléments comme un seul système, et non comme des points de contrôle séparés.
Chimie et équivalent carbone
Pour la fonte ductile d'ingénierie générale, l'équivalent carbone se situe généralement entre 4,3 et 4,6 pour cent, et le silicium entre 2,2 et 2,8 pour cent. La limite inférieure est critique : en dessous du CE eutectique, la matière fondue devient plus sujette à la précipitation de carbure, quelle que soit la qualité de l'inoculation.
Inoculation tardive et fiable
L'inoculation ajoute des sites de nucléation pour le graphite. L'inoculation tardive, effectuée au cours de la coulée ou au transfert en poche, donne le nombre de noyaux le plus élevé lorsque le métal entre dans le moule. L'intervalle entre l'inoculation et le versement compte autant que la quantité d'inoculant ; une inoculation décolorée est l’une des principales causes d’incohérence d’un lot à l’autre.
Taux de refroidissement et conception des sections
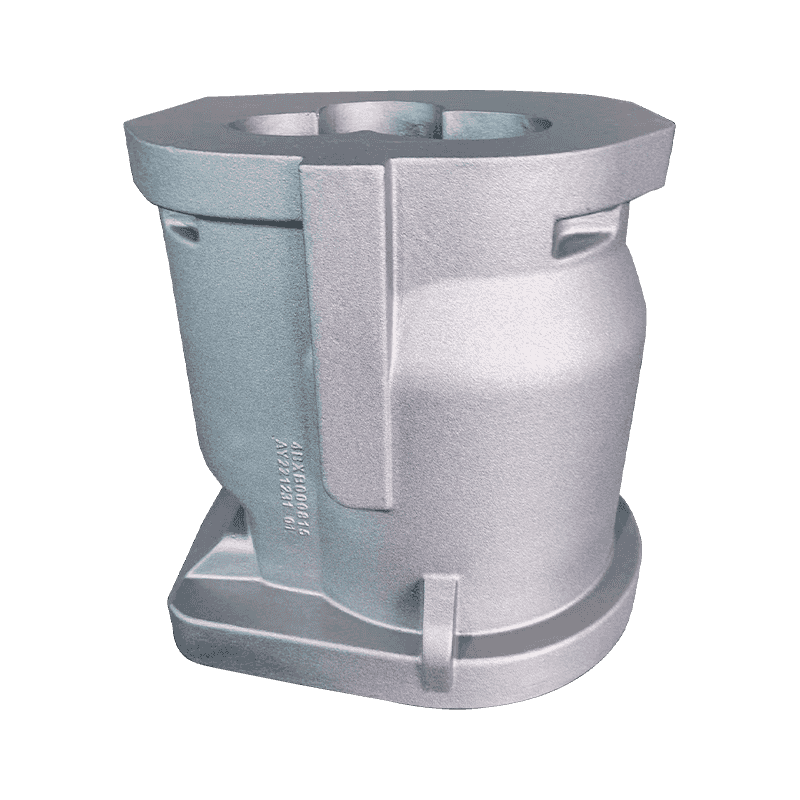
Le concepteur de pièces moulées et la fonderie doivent examiner les sections minces, les transitions nettes et les passages fourrés avant de découper le motif. Les composants de compresseur à paroi mince en sont un exemple classique : les canaux de refroidissement, les parois étroites et les zones filetées créent plusieurs emplacements avec un taux de refroidissement local élevé. Les fonderies qui produisent régulièrement de telles pièces adaptent le déclenchement, la température de coulée et les conditions du moule pour rester dans la plage de stabilité du graphite.
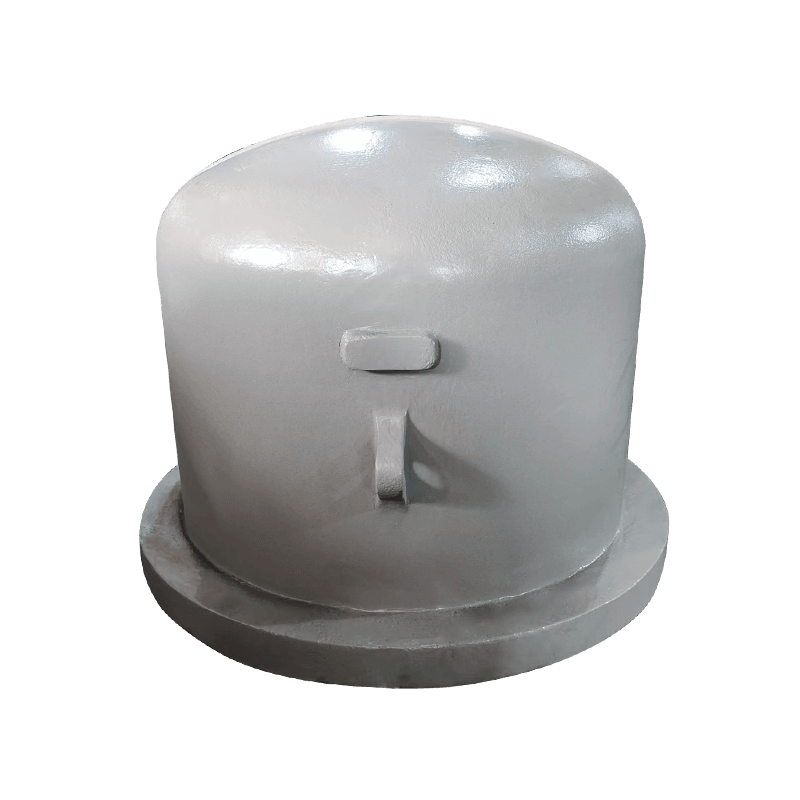
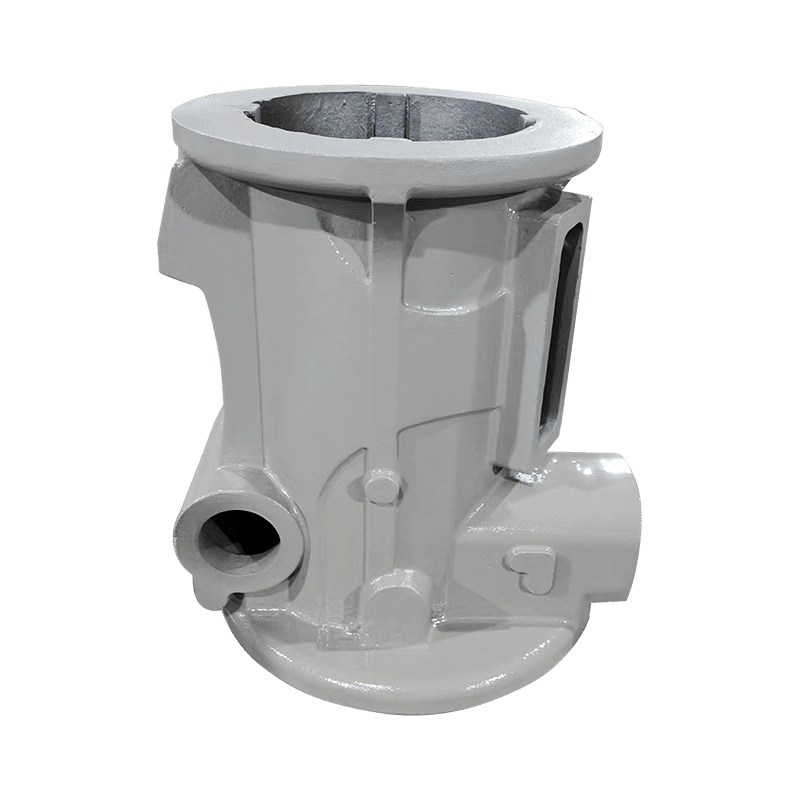
 Cylindre de compresseur HT250 avec moulage en sable de résine Ce cylindre résistant à la pression repose sur du moulage en fonte HT250 à haute résistance et en sable de résine. Ses parois minces et ses canaux de refroidissement créent des zones sujettes au carbure, ce qui rend les risques liés aux zones de transition évoqués ici directement pertinents. Voir le produit →
Lorsqu'une section mince est adjacente à une section plus lourde, le temps de solidification change brusquement et c'est dans cette zone de transition que les carbures préfèrent apparaître. Les révisions de modèles, les rayons de transition et le refroidissement contrôlé du moule évitent le problème au lieu de le corriger ultérieurement.
Le traitement thermique comme étape corrective
Si des carbures se sont déjà formés, le recuit ferritisant les dissout. Maintenir les pièces moulées à environ 900 degrés Celsius pendant une à trois heures, puis les refroidir lentement, permet à la cémentite de se décomposer et au carbone de précipiter sous forme de graphite. Le traitement thermique des pièces moulées de machines-outils suit la même logique : amener la matrice à la dureté spécifiée et éliminer les phases instables. Le traitement thermique coûte du temps et de l’énergie, c’est pourquoi les fonderies le traitent comme une étape corrective et non comme un substitut au contrôle du processus.
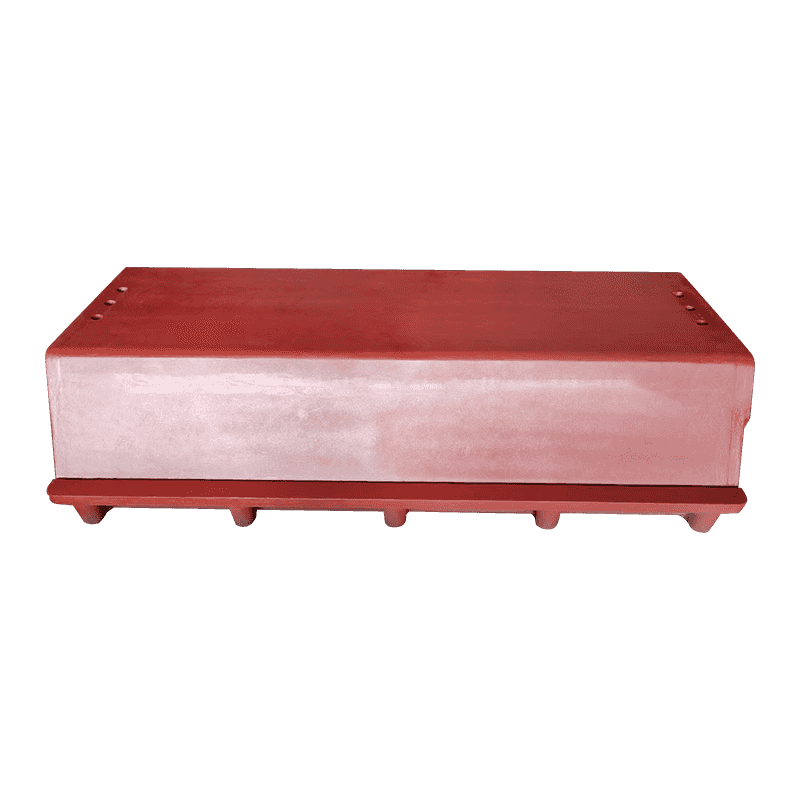
Les pièces moulées de machines-outils, avec leurs sections lourdes et leurs temps de refroidissement longs, sont moins exposées aux carbures à paroi mince mais nécessitent néanmoins un cycle de recuit défini pour fournir une structure stable et uniforme.
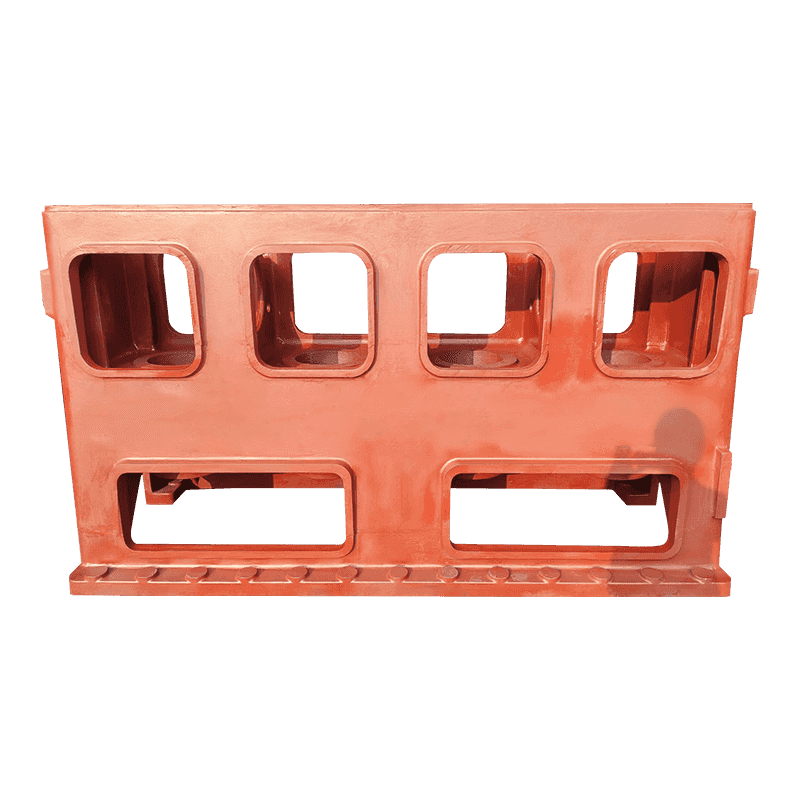
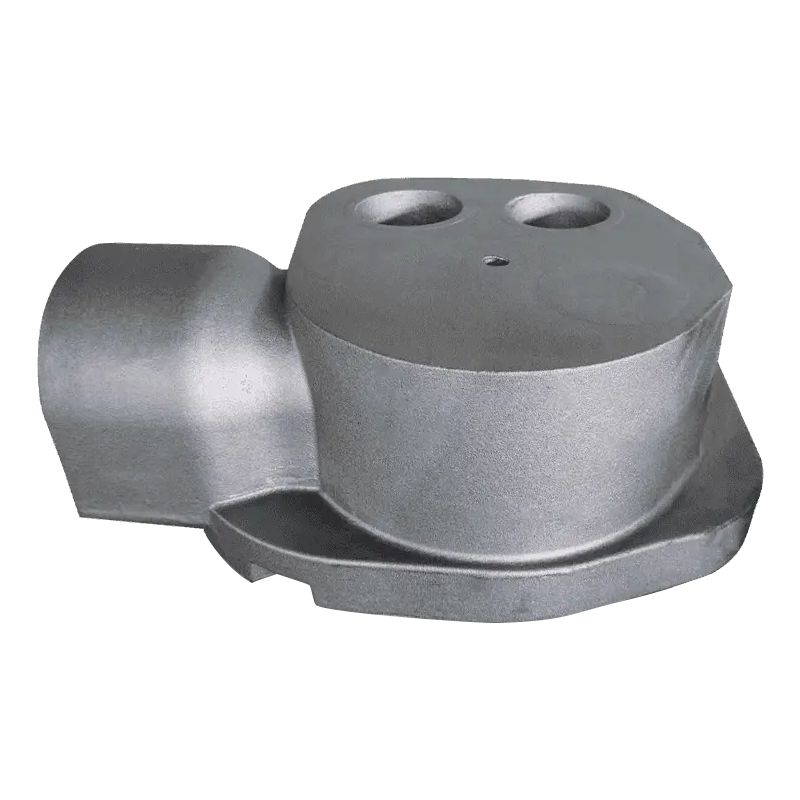
 Base de machine stable pour le support des machines-outils Servant de base structurelle à une machine-outil, cette base offre rigidité et résistance aux vibrations. Le texte environnant souligne que les pièces moulées à section lourde nécessitent toujours un cycle de recuit défini pour une structure cohérente et uniforme. Voir le produit →
Succès. Une fonderie qui respecte des limites chimiques strictes, une inoculation tardive et un cycle de recuit défini peut produire de la fonte ductile qui s'usine de manière identique d'un lot à l'autre. Cette cohérence vaut plus que les économies réalisées grâce à une combinaison de tarifs moins chère.
Ce qu'il faut vérifier avant de passer la commande
Les carbures sont le résultat d’un processus et non un événement aléatoire. Quelques questions ciblées séparent une fonderie qui contrôle son processus de celle qui espère le meilleur. Ces contrôles prennent peu de temps et évitent la surprise de problèmes de carbure après le démarrage de l'usinage.
- Consultez le certificat de chimie complet. La plupart des certificats mentionnent le carbone et le silicium. Demandez également les limites de chrome, de manganèse, de molybdène et de vanadium. Un fournisseur qui ne les signale pas peut ne pas les surveiller.
- Demandez comment l'inoculation est appliquée. L’inoculation au jet ou en poche au stade le plus récent est un signal fort que la nucléation est prise au sérieux.
- Définir la matrice et le traitement thermique. Indiquez si les pièces moulées sont livrées telles que coulées, normalisées ou recuites, et quelle microstructure est attendue dans les zones critiques.
- Demandez une carte de dureté sur le premier article. Vérifiez la dureté sur les sections minces et à proximité des alésages usinés, pas seulement sur la barre d'essai coulée séparément. L’écart entre la dureté de la barre d’essai et la dureté locale est l’endroit où se cachent les carbures.
- Notez l'acceptation du carbure par zone. Si le dessin ne peut pas tolérer les carbures dans une zone spécifique, dites-le. Si de petites quantités sont acceptables ailleurs, dites-le également.
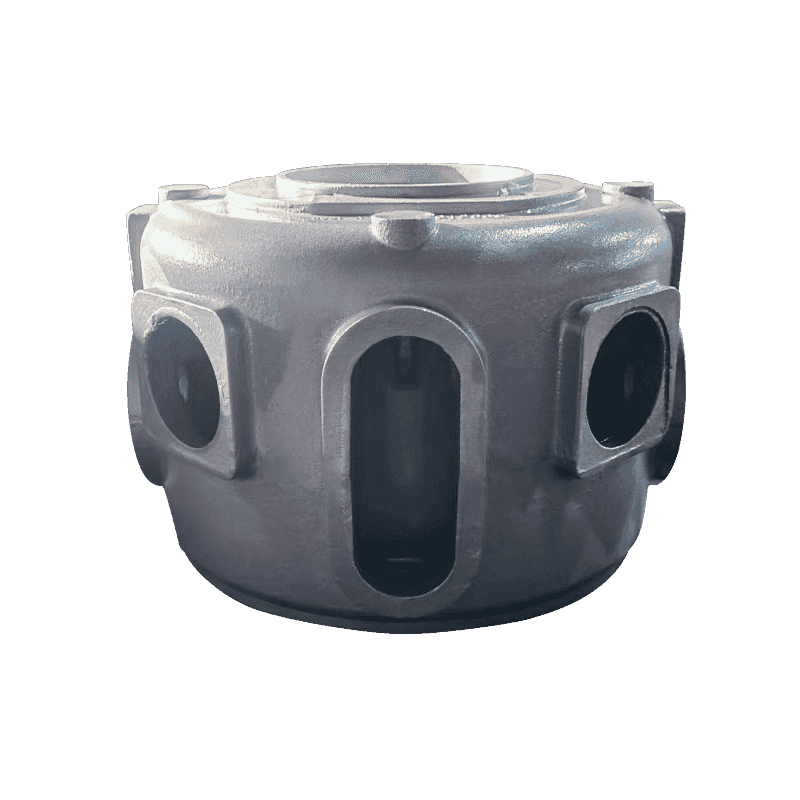
Les pièces moulées de pompes et de vannes sont un cas typique où cette conversation s'avère payante. Un corps de pompe doit être étanche à la pression, usiné sur plusieurs faces et fiable à température variable. La discussion sur le carbure passe rapidement de « sont-ils autorisés » à « où exactement sont-ils autorisés ».
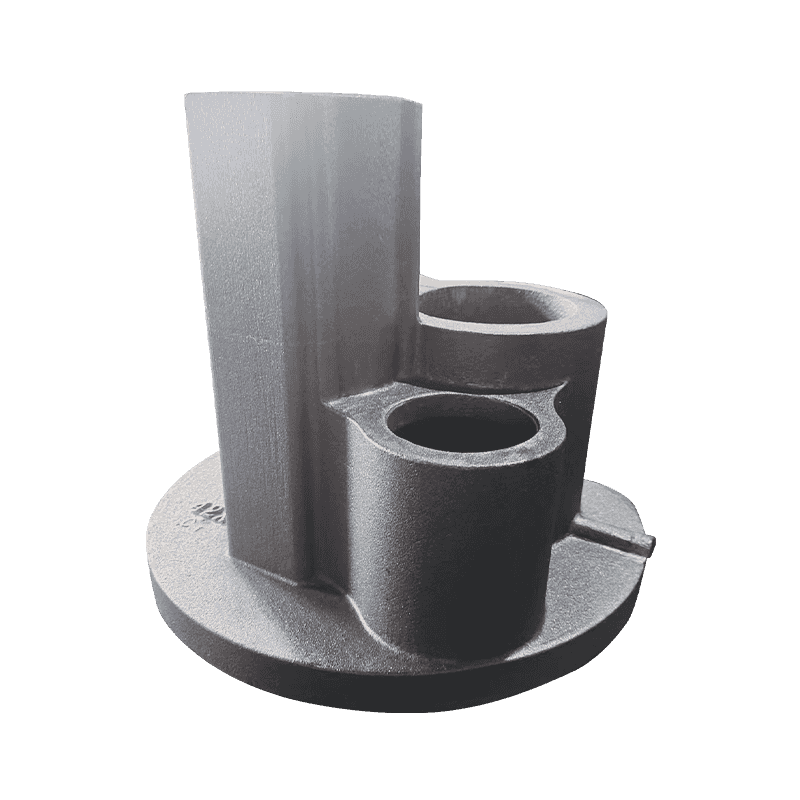
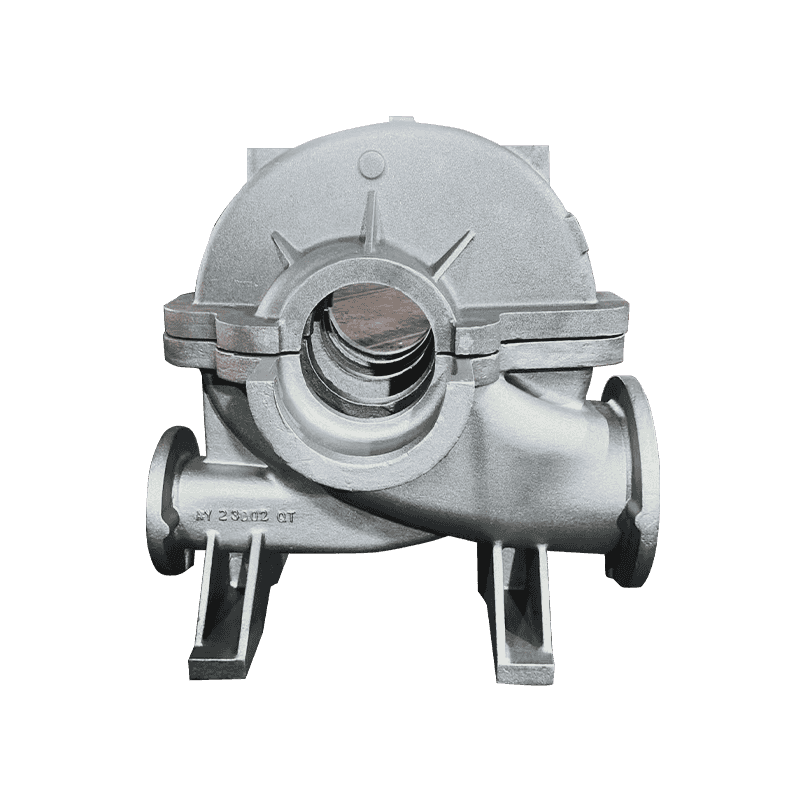
 Corps de pompe moulé avec construction étanche à la pression Ce corps de pompe et de vanne guide le flux de fluide et soutient la vanne avec des canaux intégrés. Ses multiples faces usinées et ses exigences en matière d'étanchéité à la pression s'alignent sur la discussion sur l'emplacement du carbure, ce qui en fait un élément clé à examiner. Voir le produit →
Avant de demander des devis, examinez le portefeuille existant du fournisseur. Une fonderie qui produit déjà une géométrie similaire présente un avantage mesurable ; tu peux inspecter la gamme de produits et jugez si les pièces moulées en production correspondent aux pièces dont vous avez besoin.
Avertissement. Une cotation sensiblement inférieure à la moyenne du marché mérite des questions supplémentaires, pas moins. La différence entre une charge contrôlée et une charge bon marché est souvent visible dans la quantité d'éléments stabilisants en carbure entrant dans la masse fondue.
Ce qu'il faut retenir : les carbures peuvent être gérés, mais seulement si vous le demandez
La formation de carbure dans les pièces moulées en fonte ductile est prévisible. Cela découle de la vitesse de refroidissement locale, de la composition et des conditions de nucléation, et peut être contrôlé par une conception délibérée du processus. Le coût de la prévention est modeste : des limites chimiques disciplinées, une inoculation en temps opportun et une étape de traitement thermique si nécessaire. Le coût de la découverte tardive de carbures est élevé : usinage abandonné, tests de pression ratés, temps d’arrêt des machines et livraisons contestées.
Le meilleur moment pour traiter les carbures est avant la découpe du modèle et la signature du bon de commande. Le deuxième meilleur moment est maintenant, pendant que vous contrôlez toujours les spécifications, le plan de vérification et la conversation avec votre fournisseur.