FR
Précision Pièces moulées en fonte ductile : Qu'est-ce qui décide si un lot est expédié
Un carter de compresseur peut porter un certificat de matériau parfait et néanmoins être mis au rebut au centre d'usinage. La note était bonne, la nodularité était bonne et le moulage n'était toujours pas la bonne pièce.
C'est dans cet écart entre une pièce moulée conforme et une pièce moulée utilisable que la plupart des projets en fonte ductile sont gagnés ou perdus. Un devis arrive généralement avec trois chiffres : la qualité, le poids et le prix au kilogramme. Aucun des trois ne décide si le projet fonctionne. Ce qui décide, c'est si l'épaisseur de paroi reste là où l'indique le dessin, si les surépaisseurs d'usinage sont cohérentes d'une pièce à l'autre et si la première configuration de montage produit des pièces au lieu d'un rapport de rebut.
La question utile n’est donc pas de savoir quelle fonderie est la moins chère. C'est la fonderie qui peut proposer les trois ou quatre caractéristiques dont dépend votre processus d'usinage, au volume que vous commandez réellement. Tout ce qui suit en découle.
Ce que signifie réellement la précision dans la fonte ductile
Précision is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Contrôle métallurgique : nodularité d'environ 85 % ou mieux sur la section qui vous intéresse, nombre de nodules stable et rapport ferrite/perlite correspondant à la plage de dureté indiquée sur le dessin.
- Contrôle dimensionnel : position répétable des faces usinées par rapport à une référence choisie, et pas seulement une tolérance de longueur globale généreuse.
- Solidité interne : pas de porosité de retrait dans les sections qui supportent une charge, maintiennent la pression ou sont percées et taraudées.
Les deuxième et troisième couches sont celles où les citations divergent. Deux fonderies peuvent à la fois proposer du 500-7 et verser du fer propre, tout en livrant des pièces qui se comportent différemment sur une ligne d'usinage, car l'une contrôle l'épaisseur de la coque sur un cylindre à paroi mince et l'autre la traite comme une variable qui s'auto-arrange.
Vous n’achetez pas de fer au kilogramme. Vous achetez la distance entre la surface de coulée et la première coupe effectuée par votre machiniste.
Choisissez la note après avoir mesuré la section
Les propriétés publiées proviennent de barres de test standards et non de votre part. La taille de la section définit la lenteur avec laquelle le métal refroidit et la vitesse de refroidissement définit la quantité de perlite qui se retrouve dans la matrice. Une nuance choisie sur fiche technique peut donc se comporter différemment une fois coulée dans un moyeu de 60 mm.
| Qualité ISO 1083 | Équivalent à la norme ASTM A536 | Résistance à la traction | Rendement de 0,2 % | Allongement | Pièces typiques |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Corps de pompe, boîtiers de vannes, couvercles |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Sièges de roulements, sièges de rotor, carters |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Bases de machines, colonnes, supports de charge |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Inserts et guides critiques à l'usure |
Deux conséquences s’ensuivent. Si une section lourde nécessite 600-3, attendez-vous à une conversation sur l'alliage ou le traitement thermique, car la section elle-même va à l'encontre de la cible. Et l’allongement est le chiffre que les acheteurs ont tendance à ignorer ; c'est souvent celui qui prédit le comportement d'une pièce moulée lorsqu'un ajustement serré ou un cycle thermique pousse dessus.
Sable enduit, sable de résine, sable vert : faites correspondre le processus à la caractéristique
L'itinéraire de moulage définit la tolérance réalisable, l'état de surface et le coût de l'outillage avant la première coulée. Le choisir tardivement coûte cher, car changer d’itinéraire signifie généralement de nouveaux modèles.
- Sable vert : coût de modèle le plus bas et bonne rentabilité pour des pièces moyennes et grandes en volume constant ; les parois minces et les noyaux internes pointus nécessitent une allocation supplémentaire.
- Sable lié à la résine (sans cuisson) : un juste milieu solide pour les lots moyens, avec une meilleure stabilité dimensionnelle que le sable vert et un outillage flexible.
- Sable enduit (coquille) : le choix habituel pour les pièces à paroi mince et à haute répétabilité telles que les cylindres de compresseur, où la cohérence des parois compte plus que le prix du motif.
- Traitement thermique : il ne s'agit pas d'un processus de moulage, mais d'une partie de la même décision, car la normalisation ou la relaxation des contraintes modifient à la fois la dureté et le comportement dimensionnel après l'usinage.
Les revendications de tolérance ont besoin d’une classe, pas d’un adjectif. Un fournisseur qui dit « nous tenons un millimètre » décrit une seule caractéristique. Demandez quel niveau de tolérance s'applique à la caractéristique spécifique sur laquelle se trouve votre luminaire.
Où se trouvent ces pièces moulées à l'intérieur de la machine finie
Les pièces sont plus faciles à spécifier en fonction du travail qu'elles effectuent, car c'est ainsi que les critères d'acceptation sont rédigés en premier lieu.
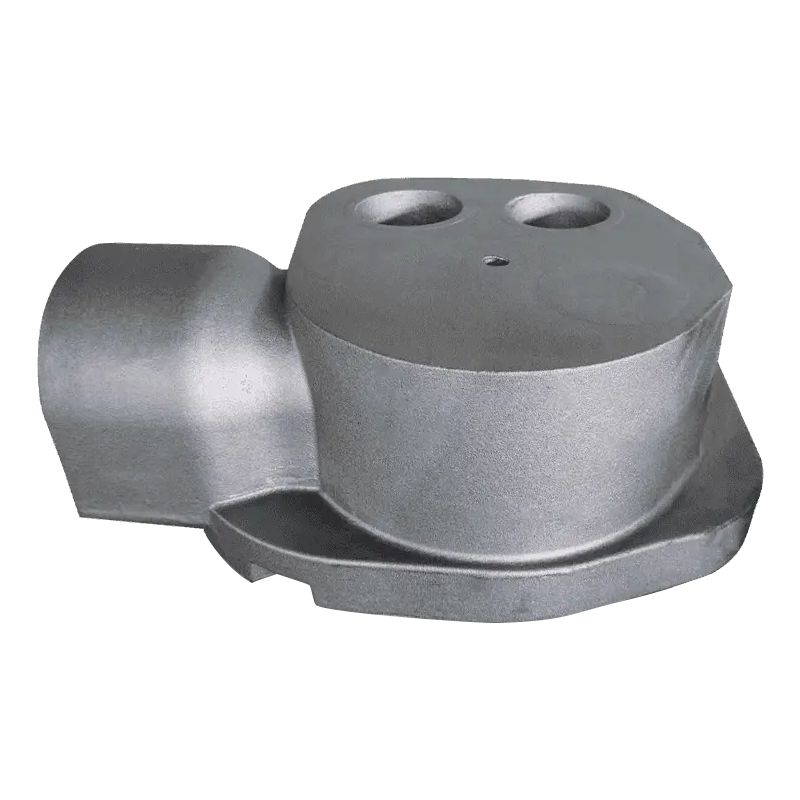
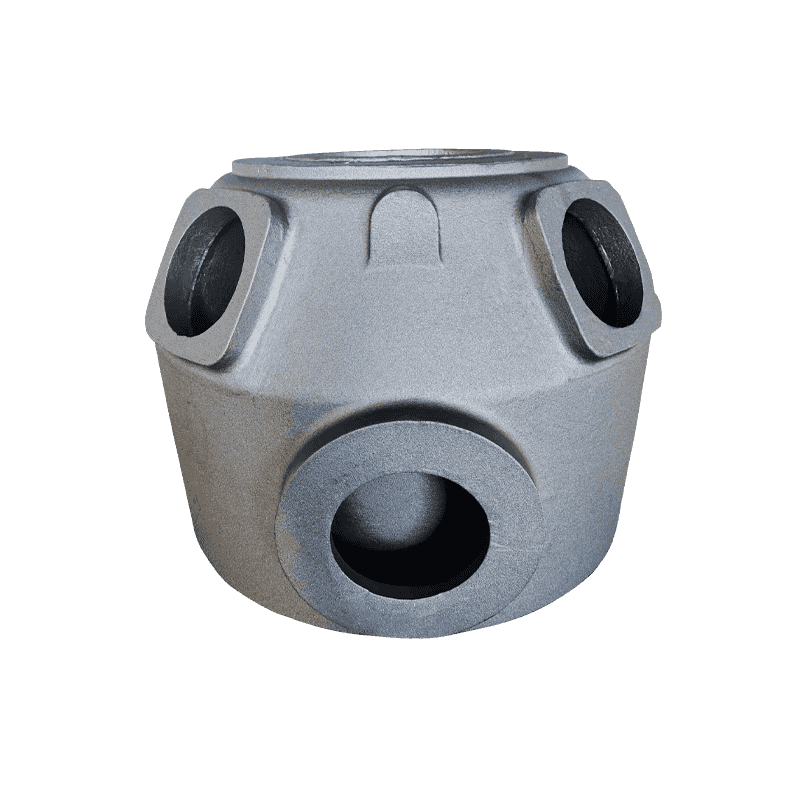
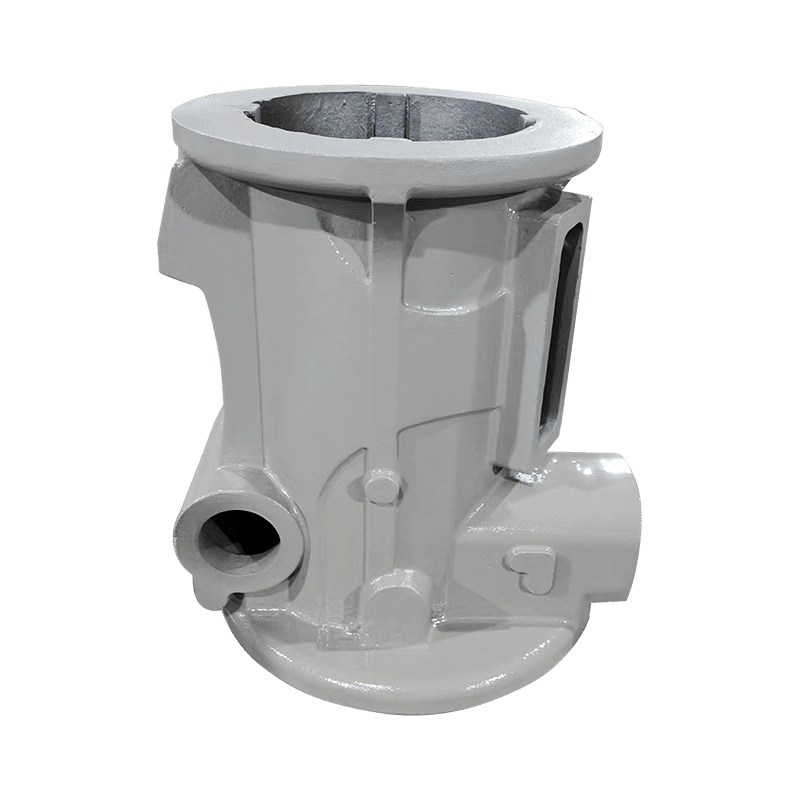
Pièces moulées pour compresseur
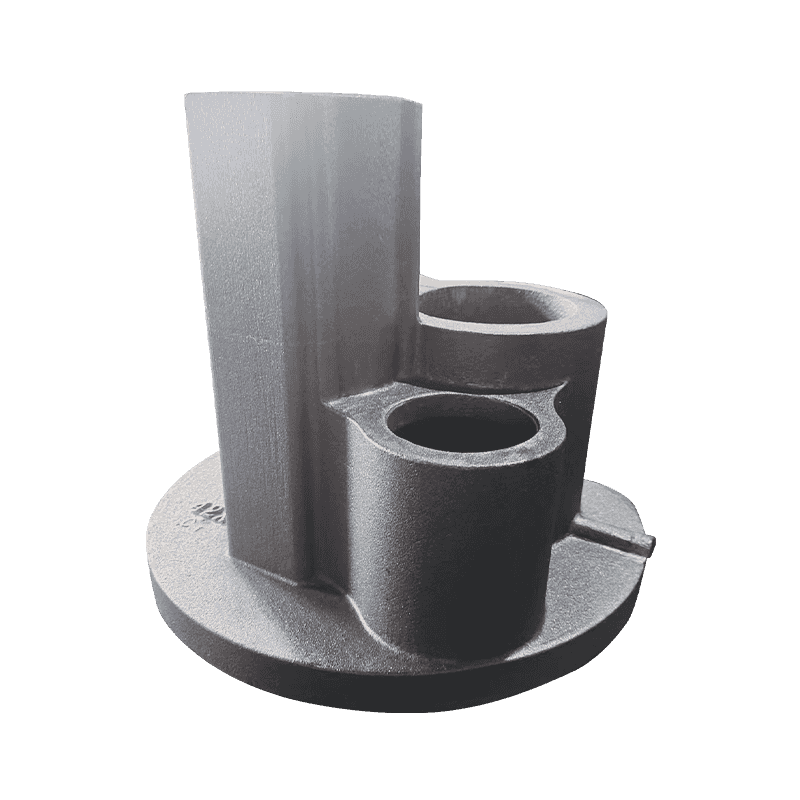
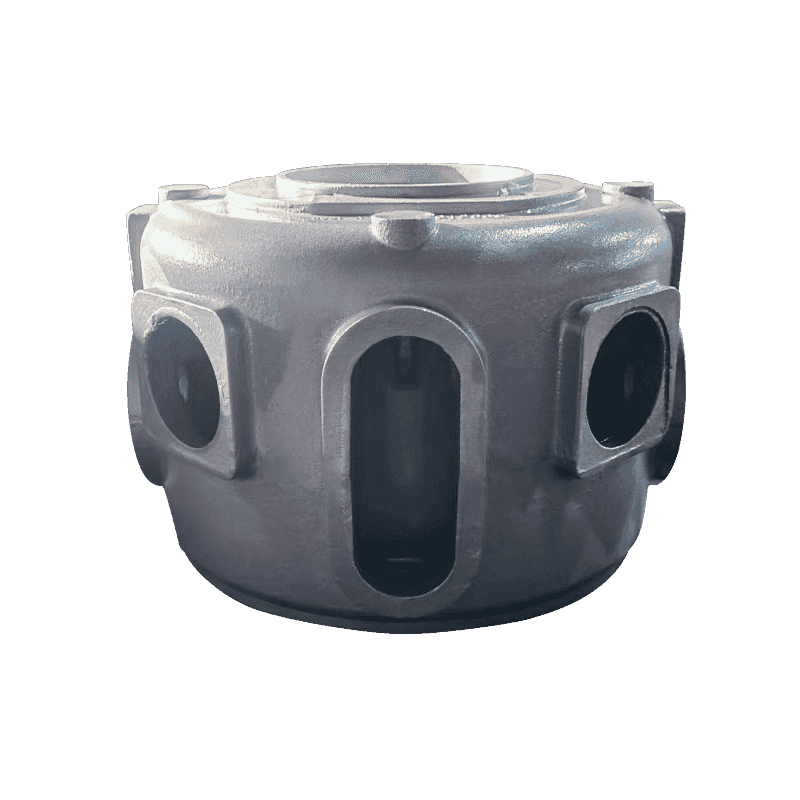
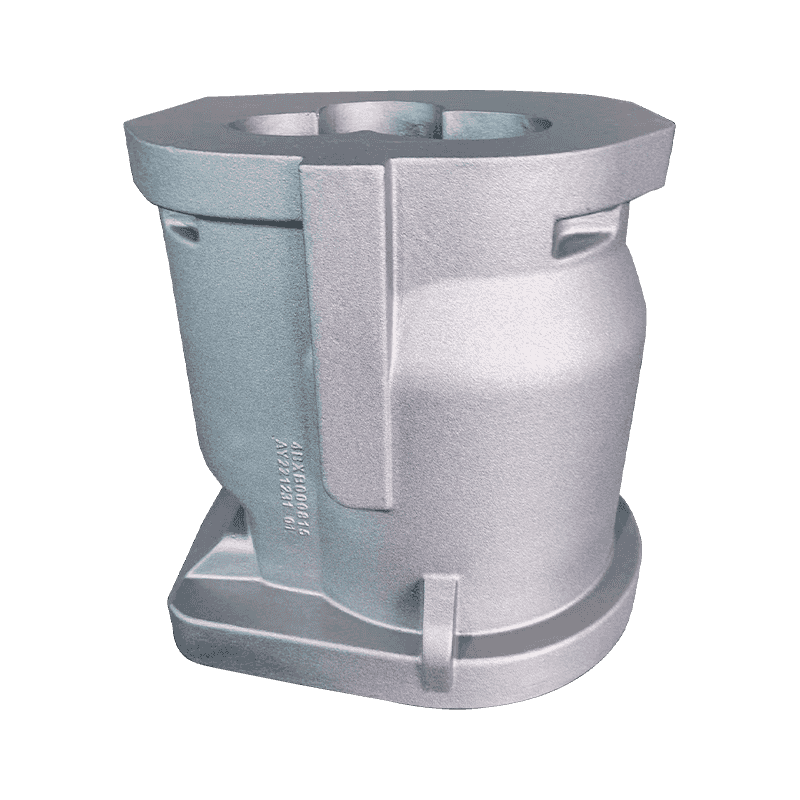
Le travail du compresseur se résume à l’étanchéité, à l’alignement et à la gestion de l’huile. Les sièges de roulement, les sièges de rotor, les carters, les cylindres, les sièges d'échappement et les seaux d'huile échouent chacun différemment : un siège trop mou s'use de manière ovale, une paroi de cylindre qui dérive perd sa compression, un carter qui se déforme ne tiendra pas la précharge du roulement. Comment tu équilibrer la résistance et la résistance à l’usure dans un siège de roulement est un exemple typique d'une décision qui doit être prise au stade de la coulée et non après l'usinage.
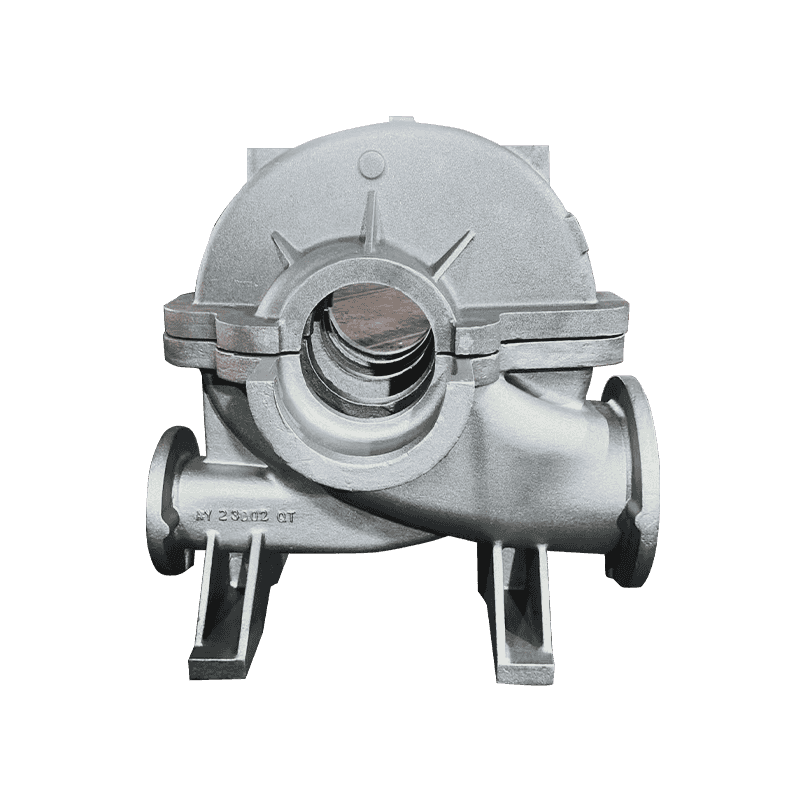
Pièces moulées pour pompes et vannes
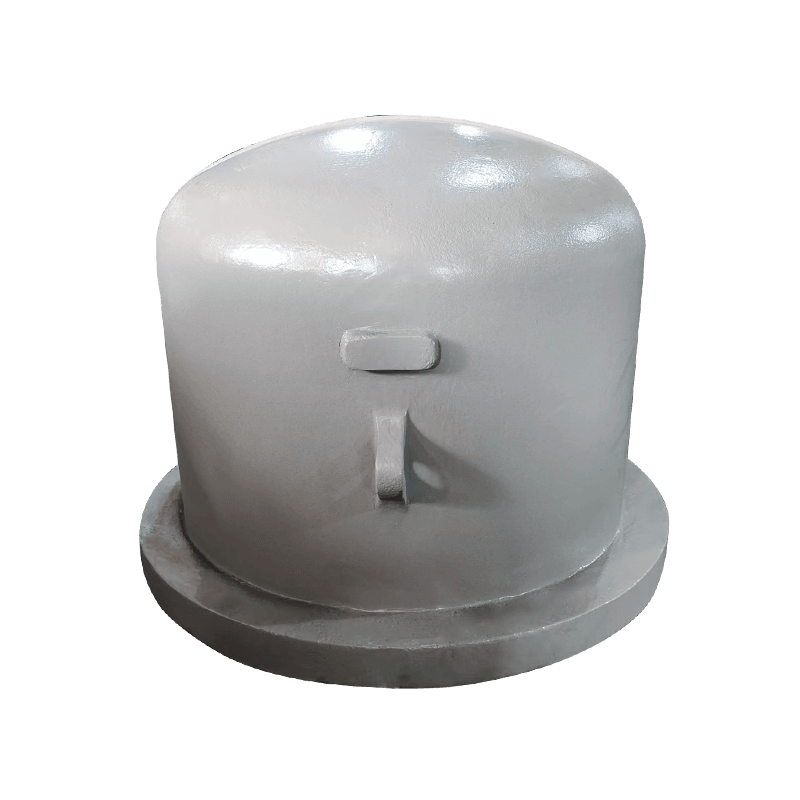
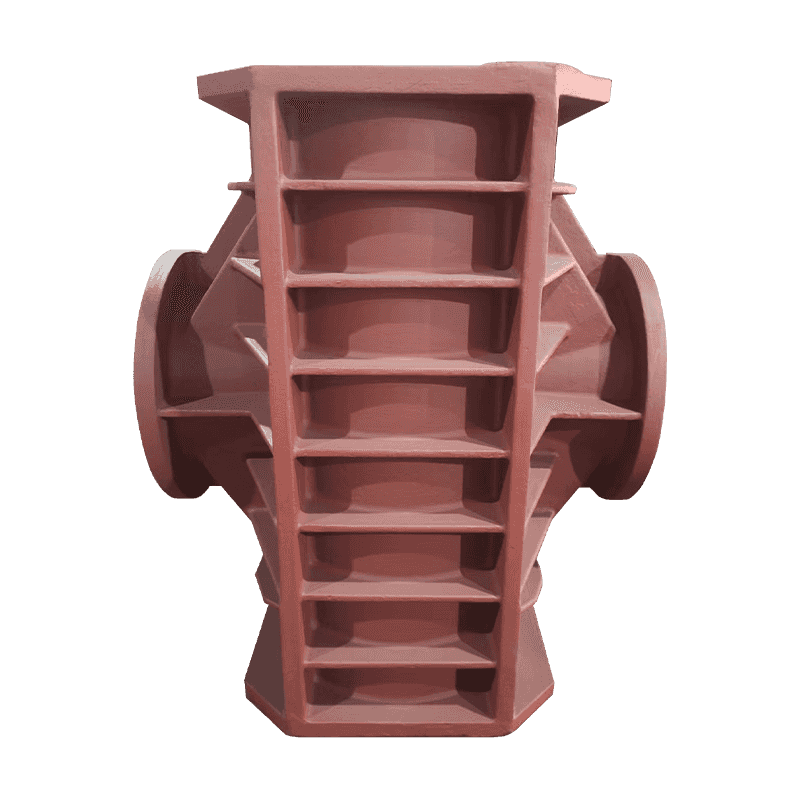
Les pompes à débit axial, les corps de pompe, les couvercles de pompe doubles, les corps de vanne de pompe à piston et les disques de pompe sont généralement étanches à la pression ou à débit critique. Ici, le test de réception consiste souvent en un test d'étanchéité et un contrôle de l'épaisseur de la paroi, ce qui signifie que le contrôle de la porosité compte plus que la résistance à la traction.
Pièces moulées pour machines-outils
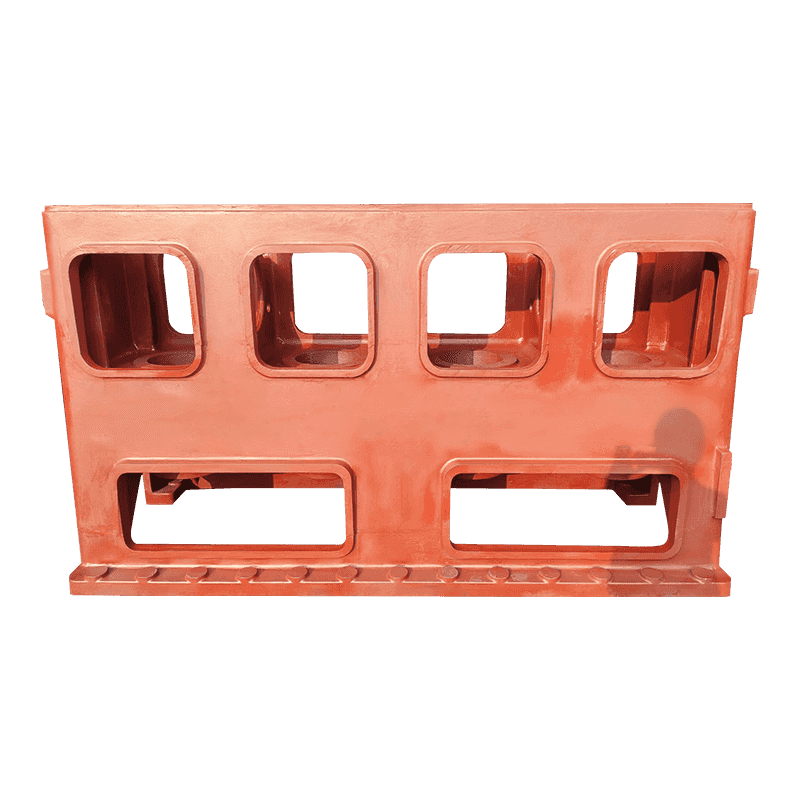
Les bases et les colonnes sont le cas inverse : des pièces lourdes et silencieuses dont la véritable valeur est la rigidité et la stabilité dimensionnelle au fil des années de service. La réduction des contraintes et l'uniformité des sections comptent plus qu'une tolérance linéaire stricte.
Que vérifier avant d'approuver un échantillon
Un échantillon du premier article prouve ce qu'une fonderie peut faire une fois. L'approbation doit porter sur ce qu'elle peut faire à chaque fois. Six éléments supportent la majeure partie du poids :
- Nodularité mesurée sur une section découpée dans la pièce elle-même, et non seulement à partir d'une barre d'essai coulée séparément.
- Un rapport dimensionnel référencé aux mêmes références utilisées par votre luminaire, avec la classe de tolérance indiquée explicitement.
- Épaisseur de paroi au niveau de la section la plus fine, mesurée sur au moins trois pièces provenant du même coulage.
- Plage de dureté à travers le lot, puisqu'un écart plus large qu'environ 30 HB signale généralement un refroidissement ou un traitement thermique inégal.
- Un contrôle de solidité des sections porteuses ou étanches à la pression, par contrôle aux ultrasons ou par sectionnement d'une pièce sacrificielle.
- Traçabilité depuis le numéro de coulée jusqu'à la date de coulée jusqu'au lot de traitement thermique, de sorte qu'un problème détecté ultérieurement puisse être rapidement résolu.
Si ces six éléments apparaissent sur un rapport de premier article sans être demandés deux fois, vous disposez de l’essentiel de ce dont vous avez besoin pour passer une nouvelle commande en toute confiance.
Les pièces moulées achetées uniquement sur la base du prix sont les plus chères. Un prix unitaire inférieur de deux pour cent survit rarement à un cycle de réusinage, à un lot de remplacement expédié par avion ou à une chaîne d'assemblage bloquée.
Ce qui fait réellement varier le prix
Le prix unitaire est le dernier chiffre à considérer, car il est assemblé à partir de six autres.
- Amortissement des motifs et des boîtes à noyaux, réparti sur la taille du lot.
- Surépaisseur d'usinage : 3 mm supplémentaires sur une grande face, c'est du vrai poids, du vrai métal et du vrai temps de coupe.
- Voie métallurgique : alliage et traitement thermique nécessaires pour atteindre une nuance en section lourde.
- Portée de l'inspection : les rapports dimensionnels, les tests par ultrasons et les échantillons sectionnés augmentent tous les coûts et réduisent tous les risques.
- Taux de rebut sur les pièces à parois minces, où le sable enduit a tendance à récupérer son coût d'outillage.
- Manutention d'emballage et d'exportation de pièces à parois fines et faces usinées finies.
Un acheteur qui comprend ces six éléments peut négocier avec les faits. Un acheteur qui compare uniquement le chiffre par kilogramme négocie avec un nombre contrôlé par la fonderie.
Précision ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Travaillez ensuite dans le bon ordre : localisez le point de référence d'usinage, revenez à la pièce coulée et laissez le processus de nuance et de moulage suivre. Cette commande échoue rarement.